Биение — одна из наиболее сложных проблем, с которыми сталкиваются в процессе металлообработки. Главная его особенность заключается в том, что оно практически незаметно во время работы: проявляется дефект уже после изготовления детали, когда исправить что-либо зачастую невозможно.
По сути, биение представляет собой отклонение режущего инструмента при вращении, что приводит к неравномерному распределению нагрузки на инструмент и заготовку.
Последствия биения — это преждевременный износ инструмента, снижение точности и качества готовых деталей, а также рост производственных затрат из-за брака и необходимости замены заготовки.
Качество и надежность крепления инструмента. Чем точнее зафиксирован инструмент в держателе, тем меньше риск возникновения биения. При выборе фрезерного патрона учитывают:
Для черновой и получистовой обработки ключевым параметром является усилие зажима и способность держателя передавать большой крутящий момент.
Для чистовой обработки главным критерием выступает минимальное биение, так как именно оно определяет точность и качество поверхности.
| Гидропластовый патрон | Термозажимной патрон | Цанговый ER патрон | Патроны Weldon | |
|---|---|---|---|---|
| Надежность закрепления | Отлично | Отлично | Приемлемо | Отлично |
| Удобство замены инструмента | Отлично | Приемлемо | Хорошо | Отлично |
| Высокая точность (биение) | Отлично | Отлично | Приемлемо | Приемлемо |
| Универсальность | Отлично | Приемлемо | Отлично | Приемлемо |
| Геометрическая проходимость | Отлично | Отлично | Хорошо | Приемлемо |
Величина биения во многом определяется геометрией инструмента, его массой и общей длиной наладки. С ростом вылета и длины сборки, жесткость системы снижается, что приводит к увеличению отклонения и вибраций во время обработки.
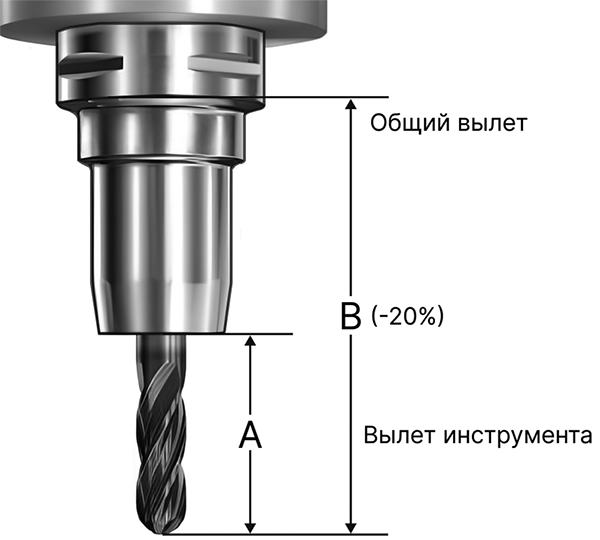
Для повышения жесткости и минимизации отжатия инструмента рекомендуется использовать наладку с минимально возможной длиной. Практически это означает, что сокращение длины наладки на 20% может снизить величину отжатия примерно на 50%, что существенно повышает стабильность процесса резания.
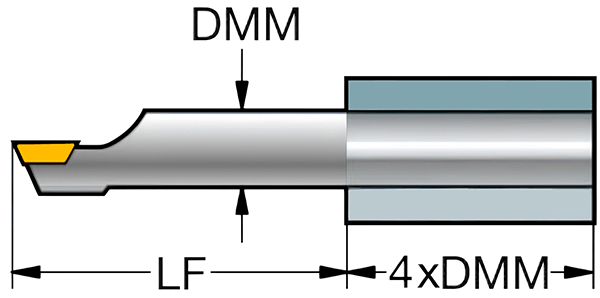
Необходимо учитывать, что для всех типов державок длина части инструмента, закрепленной в станке, должна составлять не менее 4×D.
Биение инструмента напрямую связано с возникновением вибраций, которые ухудшают шероховатость поверхности, снижают стойкость режущих пластин и приводят к неустойчивости процесса резания.
Угол при вершине и вспомогательный угол в плане.
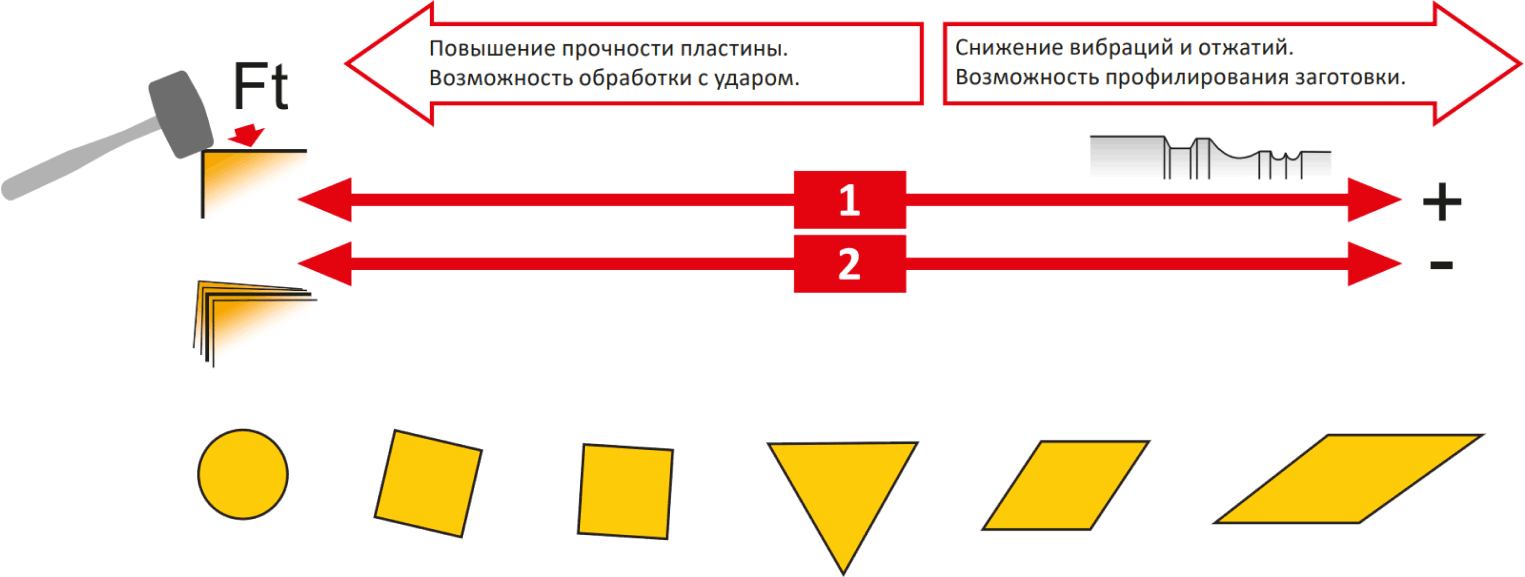
Рекомендуется выбирать пластины с минимально возможным углом при вершине (V — 35°, D — 55°, T — 60°). Пластины формы C, S, W и R нежелательны при риске вибраций.
Угол в плане.
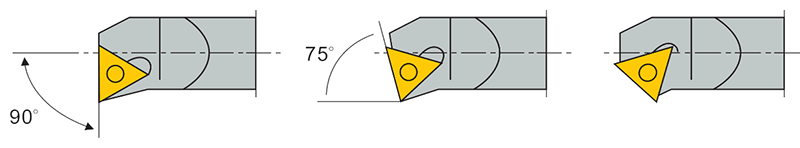
Оптимально направлять силы резания в осевом направлении, так как радиальные усилия вызывают отжатие и вибрации. Применение инструмента с углом в плане около 90° позволяет перенаправить основную нагрузку вдоль оси шпинделя.
Радиус пластины.
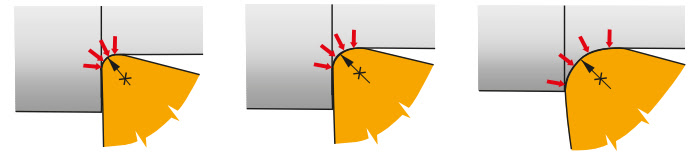
При риске вибрации предпочтительнее минимальный радиус при вершине. При выборе глубины резания всегда необходимо следить за тем, чтобы глубина резания была больше радиуса пластины.
Минимизация биения является одним из ключевых условий стабильного и качественного процесса обработки. Правильный выбор держателя, закрепление инструмента, а также оптимальная геометрия позволяют существенно снизить биение и связанные с ним вибрации.
Все это обеспечивает:
