Многоместная обработка на фрезерном станке с ЧПУ — это технология изготовления нескольких деталей по одной управляющей программе без участия оператора. Такая обработка сразу нескольких заготовок может быть простым и эффективным способом увеличения производительности производства. В этой статье расскажем, как многоместную обработку можно организовать и какие преимущества она дает.
Самый простой способ организации многоместной обработки — это установить несколько тисков на рабочий стол фрезерного станка.
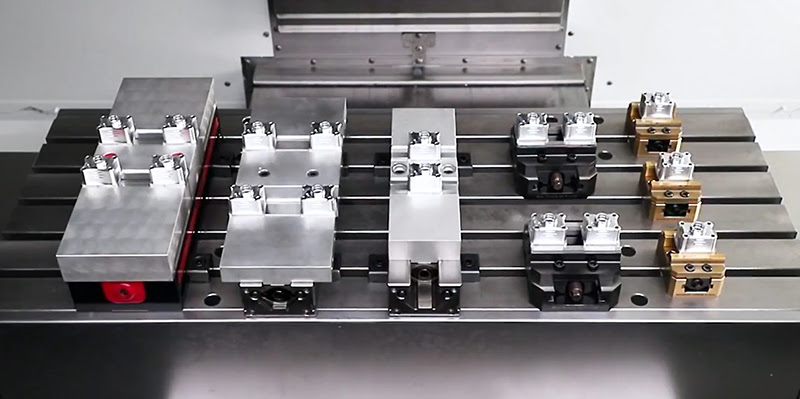
Несколько тисков на столе 3-осевого фрезерного станка
Можно установить столько тисков, сколько поместится в рабочей зоне. Удобно в данном случае использовать многоместные тиски. Это экономит место на столе станка и упрощает замену готовых деталей на новые заготовки.
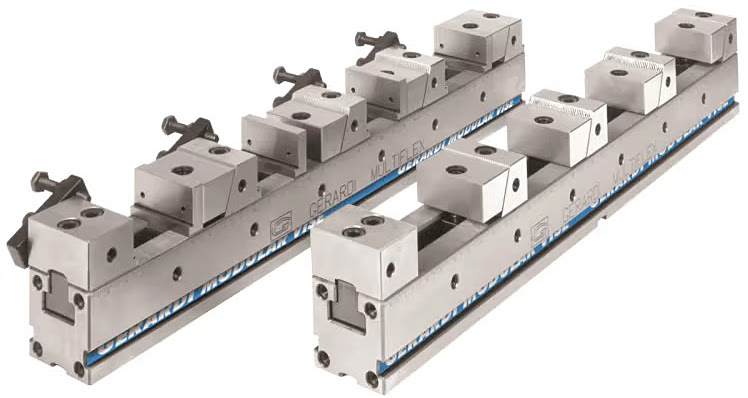
Многоместные тиски с боковым упором
Время смены инструмента при обработке нескольких деталей будет такое же, как и при обработке одной детали, т.е. потери времени на одну деталь сокращаются в несколько раз. Время переналадки на одну деталь также заметно уменьшается, особенно если обеспечить повторяемость установки заготовки.
Существует много разных способов организации многоместной обработки при работе с поворотным столом. Самый распространенный способ — это использование плиты, расположенной между столом и задней опорой.
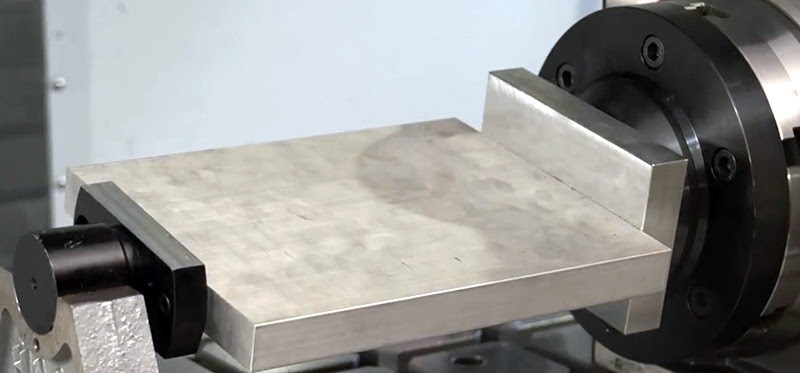
Быстросменная плита поворотного стола для установки деталей
Такая плита может быть и быстросменной, что позволяет быстро снимать всю плиту с изготовленными деталями и устанавливать другую плиту с заготовками. В этом случае станок будет работать практически без простоя, а готовые детали с плиты можно снять и позже. В плите можно сделать, например, резьбовые отверстия для крепления деталей с двух сторон. Детали в этом случае могут быть обработаны с трех сторон за один установ.
Вместо плиты может использоваться и инструментальный блок, на который устанавливаются небольшие детали уже с четырех сторон.
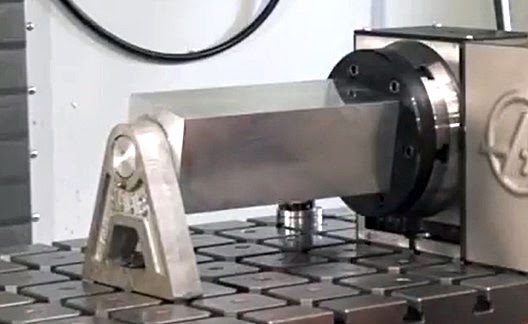
Инструментальный блок для установки деталей с четырех сторон
Многоместная обработка — это не обязательно обработка нескольких одинаковых деталей по одной управляющей программе за одно открывание рабочей двери станка. Такая обработка может быть полезна и при изготовлении одной сложной детали, которую необходимо обрабатывать с разных сторон. Например, на рабочий стол вертикально-фрезерного станка можно установить двухместные тиски для обработки детали с одной, а потом с другой, а также поворотный стол для обработки этой же детали с разных других сторон.
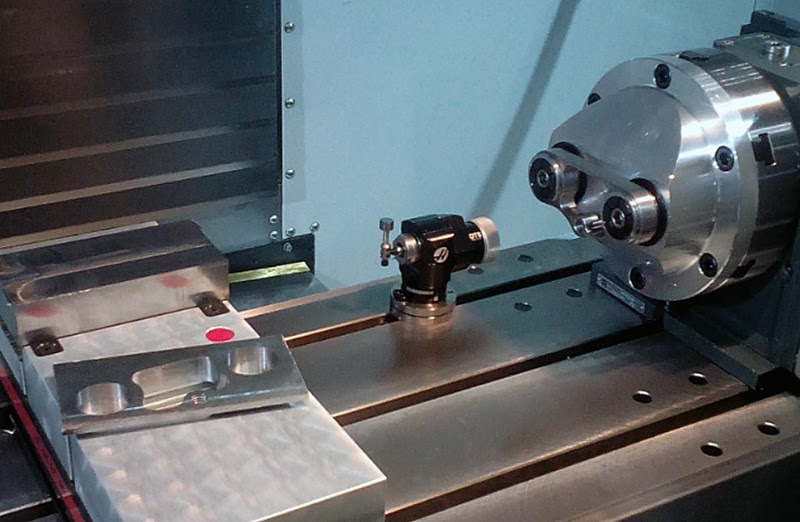
Многоместная обработка одной детали на вертикально-фрезерном станке
В этом случае обработка также происходит в разных местах без участия оператора. Управляющие программы при этом используются, конечно, тоже разные.
После окончания обработки оператору нужно будет открыть дверь станка, снять готовую деталь с поворотного стола, а на ее место установить обработанную уже с двух сторон деталь из тисков. На освободившееся в тисках место устанавливается деталь, которая была обработана только с одной стороны, а в первую позицию тисков устанавливается новая необработанная заготовка. Таким образом, за одно открывание двери станка можно получить полностью готовую деталь, обработанную со всех сторон.
Многоместная обработка на 5-осевом станке отличается в первую очередь зажимными приспособлениями, которые должны позволять обрабатывать детали с разных сторон за один установ. Для 5-осевого обрабатывающего центра с большой интегрированной наклонно-поворотной планшайбой можно использовать, например, такую трёхместную пирамиду.
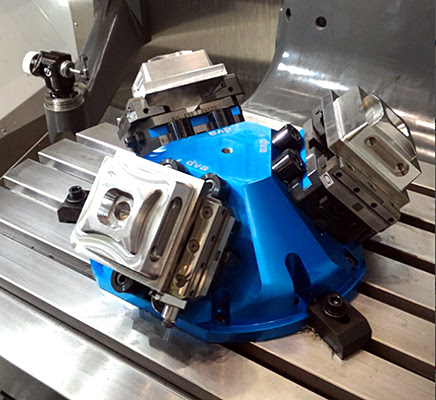
Трёхместная пирамида на планшайбе 5-осевого фрезерного станка
Для вертикально-фрезерного станка с установленным наклонно-поворотным столом также существуют разные многоместные приспособления для изготовления не очень больших деталей. Такие приспособления могут быть подготовлены и для работы с роботом для их быстрой автоматической замены, что еще больше сокращает простои оборудования и уменьшает вероятность ошибок.
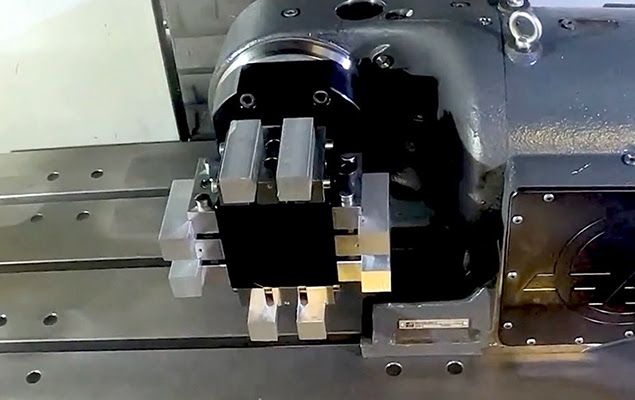
Многоместное приспособление для наклонно-поворотного стола
Написать управляющую программу для многоместной обработки проще и удобнее с помощью локальных подпрограмм. Например, в системах ЧПУ Fanuc и Haas локальные или внутренние подпрограммы вызываются с помощью кода M97. Порядок программирования для многоместной обработки может быть следующим. Локальные подпрограммы создаются для каждого инструмента и помещают после кода завершения основной программы M30. В основной программе задаются рабочие смещение координат для каждой детали и вызовы подпрограмм. Ниже показана общая схема такой программы для обработки двух деталей двумя инструментами.
M99 (конец подпрограммы и возврат в основную программу)O00001 (начало основной программы)
…
G54 (система рабочих координат первой детали)
M97 P100 (вызов подпрограммы для первого инструмента)
…
G55 (система рабочих координат второй детали)
M97 P100 (вызов подпрограммы для первого инструмента)
…
G54 (система рабочих координат первой детали)
M97 P200 (вызов подпрограммы для второго инструмента)
…
G55 (система рабочих координат второй детали)
M97 P200 (вызов подпрограммы для второго инструмента)
…
M30 (конец основной программы)
N100 (начало локальной подпрограммы для первого инструмента)
M06 T1 (вызов первого инструмента)
…
M99 (конец подпрограммы и возврат в основную программу)
N200 (начало локальной подпрограммы для второго инструмента)
M06 T2 (вызов второго инструмента)
…
Многоместная обработка позволяет уменьшить вспомогательное время, необходимое на установку новых заготовок и снятие готовых деталей, а также позволяет сократить количество смен инструмента. Производительность производства может вырасти на 10-20% и более. Это зависит в первую очередь от времени обработки детали и от количества используемого режущего инструмента. При внедрении в производство многоместной обработки также нужно учитывать серийность, т.к. данная технология позволяет сократить время производства именно всей серии, а не одной детали.
Статью подготовил Сергей Филин, бренд-менеджер компании «Абамет».
