Фрезерные патроны (оправки) играют ключевую роль в механической обработке, обеспечивая надежное и точное крепление режущих инструментов на станках. Рассмотрим в этой статье четыре типа держателей: цанговые патроны ER, патроны Weldon, термопатроны и гидропатроны.
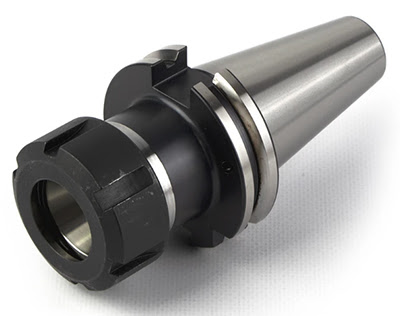
Цанговые патроны ER — одни из наиболее популярных типов держателей для инструментов. Главная их особенность – это универсальность. В цанговые ER патроны можно установить любой инструмент с цилиндрическим хвостовиком: концевые фрезы, сверла, инструмент с хвостовиком Weldon, машинные метчики.
Зажим инструмента происходит через специальную разрезную ER цангу, которая фиксируется в самом патроне.
ER цанги и патроны имеют следующие типоразмеры внешнего диаметра: ER8, ER11, ER16, ER20, ER25, ER32, ER40 и ER50. Чем больше диаметр цанги, тем больше диапазон зажимаемого инструмента. Например, в патрон с цангой ER40 можно установить режущий инструмент с диапазоном диаметров 3–26 мм, а в цангу ER25 – 1–16 мм.
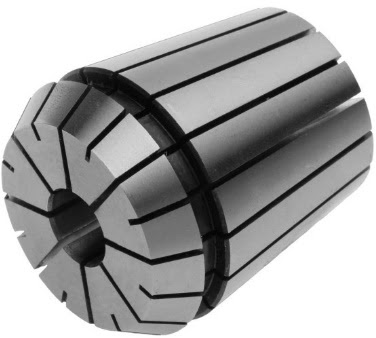
ER цанги способны зажимать инструменты различных диаметров. Обычно стандартные цанги изготавливаются с точностью 0,01 и 0,015 мм. Высокоточные ER цанги отличаются минимальным биением 0,005 или 0,008 мм.
Также стоит обратить внимание на диапазон зажима отдельных цанг, например цанга ER25-10 имеет диапазон зажима 10–9 мм, а ER11-06 – 6–5,5 мм. Это означает, что ER цанги также способны зажимать инструмент с меньшим диаметром на 1–0,5 мм.
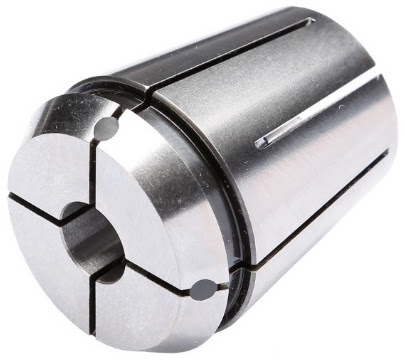
Герметичные ER цанги оснащены уплотнительными элементами, предотвращающими попадание охлаждающей жидкости внутрь. Такие цанги применяются для инструмента с канавками для подачи СОЖ. Они особенно полезны при работе с системой подачи охлаждающей жидкости через шпиндель. Диапазон зажима у таких цанг (в отличие от стандартных ER) равен номинальному размеру.
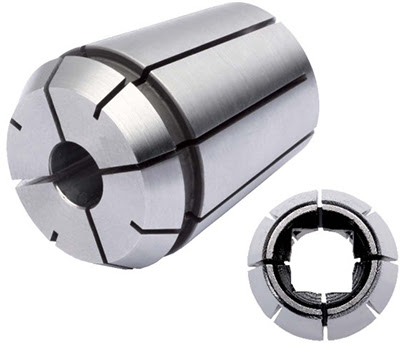
В конструкции таких цанг, кроме цилиндрического отверстия, есть посадочное место под квадрат метчика, который удерживает его от проворота во время нарезания резьбы.
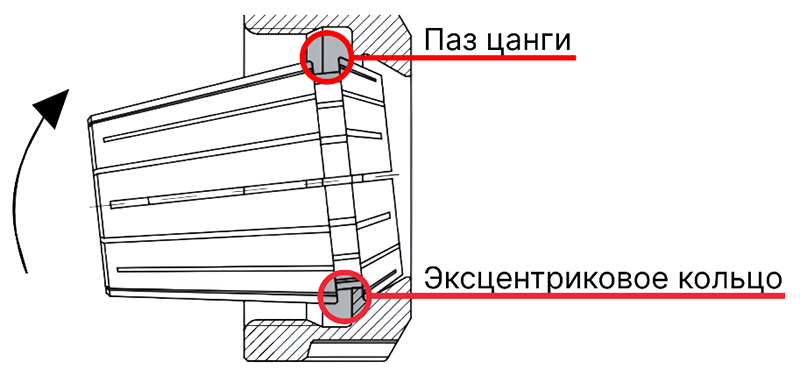
Установка ER цанги в патрон:
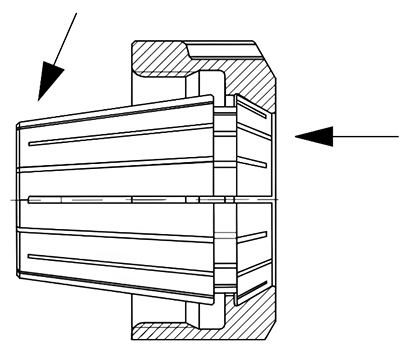
Извлечение ER цанги из патрона:
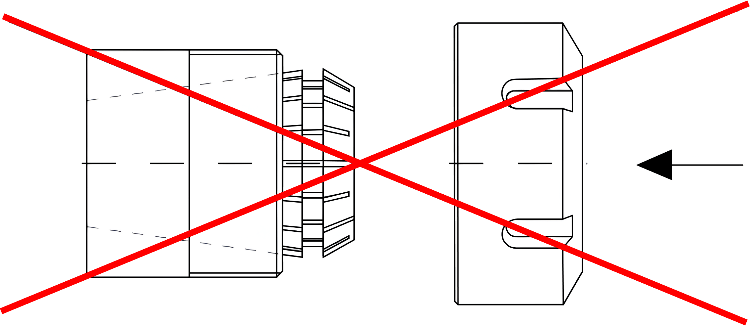
Сначала установите цангу в гайку, а потом фиксируйте её в патроне.
Используйте соответствующий размер инструмента: если вам необходимо зажать инструмент с диаметром 12.3, нельзя использовать цангу с диапазоном зажима 12–11 мм, выбирайте цангу с зажимом 13–12 мм.
Не затягивайте гайку с цангой без установленного инструмента.
Устанавливайте осевой инструмент во всю длину цанги — такой метод обеспечит надежную работу и сократит биение инструмента. Не устанавливайте инструмент менее, чем на 2/3 длины. Помните, что неправильная установка инструмента может привести к повреждениям.

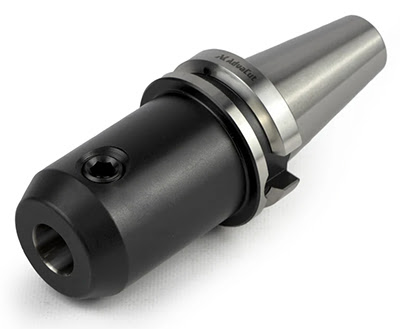
Фрезерные патроны Weldon предназначены для фиксации инструментов со стандартом Weldon, которые имеют лыску на цилиндрическом хвостовике.
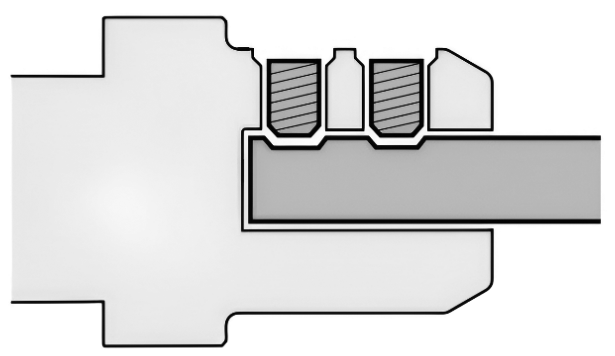
Патрон Weldon просты в эксплуатации — для зажима необходимо установить инструмент в отверстие патрона и затянуть винтом. Винт надежно фиксирует инструмент, предотвращает его вытягивание из патрона и проворот во время обработки. Особенность патрона Weldon в том, что он рассчитан только на свой диаметр инструмента. Также из минусов можно отметить невысокую точность, что делает патрон в основном пригодным для черновых фрезерных операций.
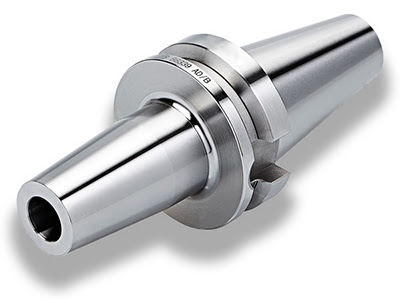
Термопатроны идеально подходят для высокоскоростной и высокоточной обработки, где требуется минимальное биение и надежный зажим. Они подходят для использования с твердосплавными инструментами с цилиндрическим хвостовиком.
Принцип работы термопатрона заключается в методе термического расширения и сжатия для зажима инструмента. Патрон нагревается в специальной установке, что вызывает его расширение, затем устанавливается инструмент, а при охлаждении патрон сжимается, плотно зажимая хвостовик инструмента. Разжим происходит аналогичным методом.
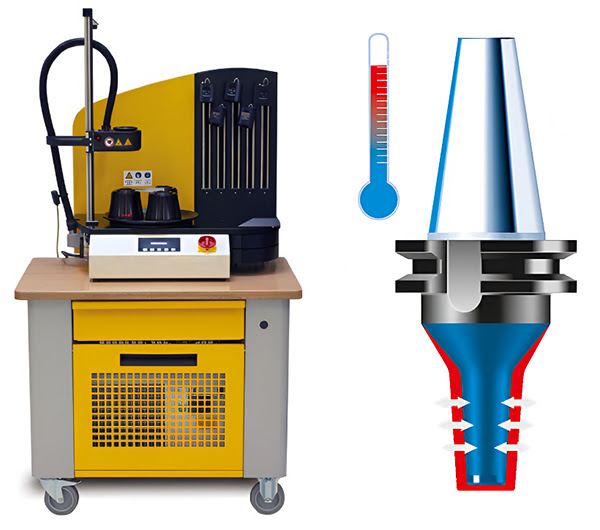
Термоустановка для нагрева термопатронов
Пошаговая установка инструмента в термозажимной патрон:
К преимуществам оснастки относятся:
Высокая точность зажима. Термозажимные патроны обеспечивают исключительную точность зажима инструмента благодаря равномерному и симметричному зажатию по всей окружности хвостовика инструмента. Это достигается путем нагрева патрона до определенной температуры, при которой его внутренний диаметр расширяется, позволяя вставить инструмент. После охлаждения патрон плотно и равномерно обхватывает инструмент.
Высокая жесткость и стабильность. Благодаря равномерному зажиму, термозажимные патроны обеспечивают высокую жесткость соединения между инструментом и станком. Это уменьшает вибрации и биение, что особенно важно при выполнении высокоточных операций и при работе с материалами, требующими высокой точности.
Улучшенное качество обработки поверхности. Стабильность и точность зажима, которые обеспечивают термозажимные патроны, способствуют получению более высокого качества поверхности обработанных деталей. Это особенно важно в прецизионной обработке, где требуется минимальная шероховатость поверхности.
Геометрическая проходимость. Термозажимные патроны имеют компактную конструкцию, что позволяет инструменту легко проходить в узкие или сложные зоны обработки.
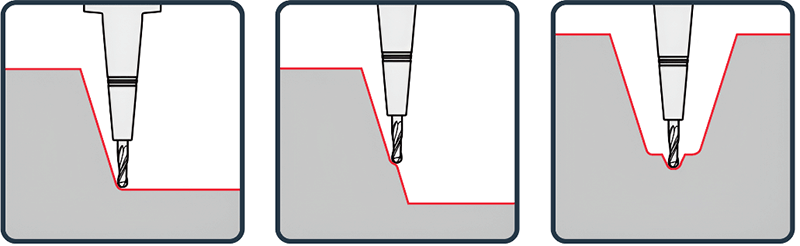
Несмотря на многочисленные преимущества, термозажимные фрезерные патроны имеют и некоторые недостатки. Рассмотрим основные минусы, которые следует учитывать при выборе этих патронов для производственных задач.
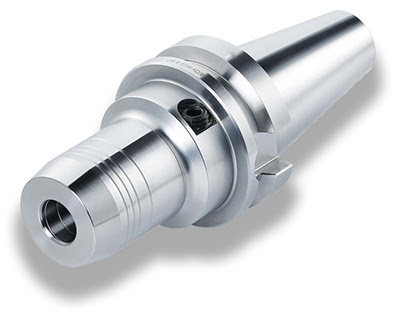
Сегодня гидропластовые патроны считаются передовым решением среди фрезерных патронов. Они отличаются высокой силой зажима, а также превосходной универсальностью и простотой использования. В процессе вращения зажимного винта в камере создаётся давление, которое приводит к уменьшению внутреннего диаметра патрона. Это позволяет надежно закрепить инструмент, обеспечивая минимальное радиальное биение.
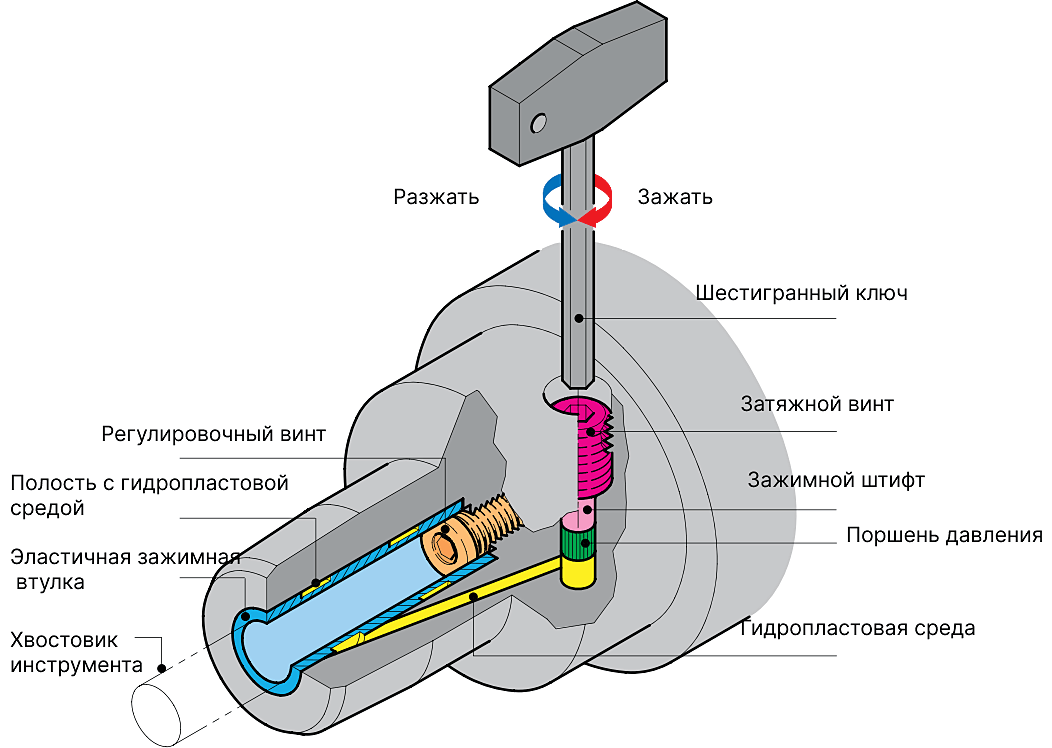
Внутреннее устройство гидропластового патрона
По удобству использования гидропатроны сравнимы с фрезерными патронами Weldon и работают по такому же принципу: достаточно установить инструмент и закрутить винт. Для повышения универсальности гидропатронов рекомендуется использовать специальные цанги, у которых диапазон зажима инструмента составляет 3–32 мм, в зависимости от размеров самого гидропатрона.
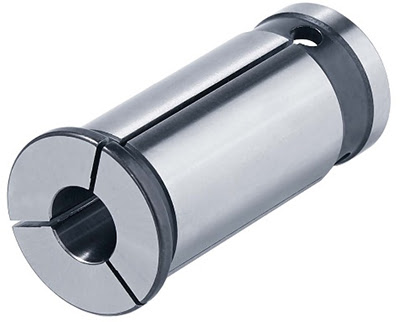
Переходные цанги для гидропатронов
Для работы с гидропатроном подойдет любой инструмент с цилиндрическим хвостовиком. Также допускается использовать инструменты с хвостовиком Weldon с лыской, но такой хвостовик следует зажимать только через переходную цангу, иначе есть возможность повредить мембрану при зажиме.
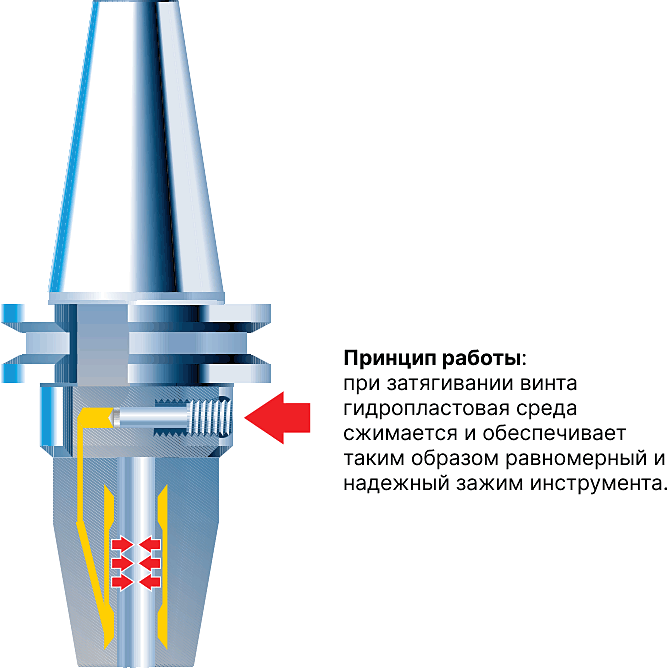
К преимуществам оснастки относятся:
Наряду с преимуществами, гидропластовые патроны обладают некоторыми недостатками:
Выбор правильного держателя инструмента зависит от конкретной задачи и типа обработки. Цанговые патроны ER обеспечивают универсальность и точность, патроны для хвостовиков Weldon — надежность и прочность зажима, а гидропатроны — высочайшую точность и снижение вибраций. Понимание особенностей каждого типа держателя и их правильное использование позволят значительно повысить эффективность и качество механической обработки.
В современном массовом производстве подбор оснащения для станка или обрабатывающего центра с ЧПУ — ключевой технологический аспект в области промышленной металлообработки. Грамотный выбор и эксплуатация станочной оснастки позволит значительно улучшить качество продукции, увеличить скорость обработки и, как результат, сократить производственные затраты.
