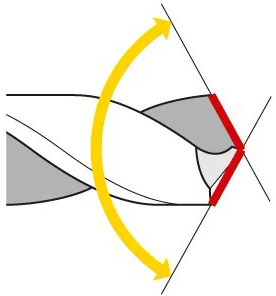
Угол при вершине — это угол между двумя главными режущими кромками сверла и одна из ключевых характеристик его геометрии. Он непосредственно влияет на то, как инструмент входит в материал и как происходит начальная стадия резания.
Именно вершина сверла первой контактирует с заготовкой, поэтому её геометрия во многом определяет характер начала обработки. Изменение угла при вершине влияет на распределение нагрузки между центральной и периферийной частями режущих кромок, положение сверла при входе в материал, образование стружки и интенсивность износа инструмента.
При изменении угла при вершине меняется прежде всего характер взаимодействия сверла с обрабатываемым материалом.
У сверла с более острой вершиной контакт с заготовкой начинается более интенсивно. Такой инструмент легче проникает в относительно мягкие материалы и хорошо подходит для ситуаций, когда требуется лёгкое и быстрое начало резания.
У более тупой вершины режущая нагрузка распределяется по большей длине режущих кромок. Благодаря этому резание становится более устойчивым при обработке материалов с высокой прочностью или склонностью к наклёпу.
При этом выбирать угол при вершине только исходя из величины осевой силы неправильно. На фактическую работу сверла одновременно влияют материал заготовки, диаметр инструмента, глубина отверстия, выбранные режимы резания, жёсткость станка и оснастки, а также наличие и способ подачи СОЖ.
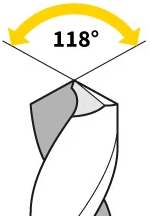
Угол 118° является одним из наиболее распространённых вариантов для стандартных спиральных сверл.
Такая геометрия подходит для широкого диапазона материалов и различных операций сверления. Сверла с углом при вершине 118° применяются при обработке конструкционных сталей, алюминиевых сплавов, латуни и многих других материалов.
Главным преимуществом такой геометрии является универсальность. Угол 118° представляет собой компромисс между прочностью вершины, усилием резания и способностью инструмента стабильно работать с различными материалами. Если условия обработки не требуют применения специализированной геометрии, сверло с углом 118 часто становится исходным вариантом выбора. Сверла с углом 118 обычно изготавливают из быстрорежущей стали HSS.
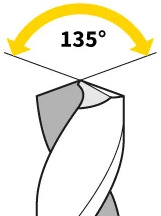
Угол 135° широко применяется на сверлах, предназначенных для обработки нержавеющих сталей, легированных сплавов и других труднообрабатываемых материалов.
Особенно часто угол 135° сочетается со специальной крестообразной заточкой (split point). Такая геометрия позволяет уменьшить осевое усилие, необходимое для засверливания, и улучшить самоцентрирование инструмента. В результате снижается вероятность того, что сверло будет смещаться или «уводиться» в начале обработки.
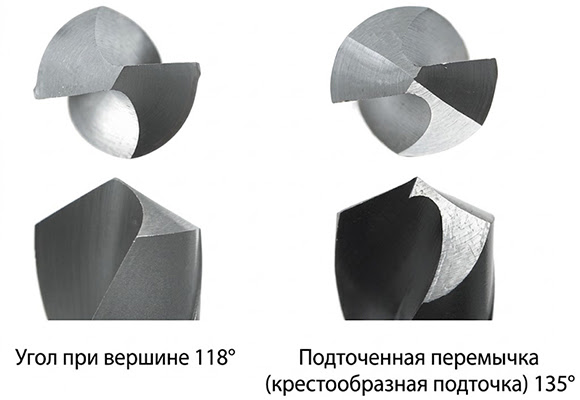
Таким образом, сочетание угла 135° с соответствующей заточкой позволяет повысить стабильность сверления в более сложных условиях по сравнению с применением стандартной геометрии. Сверла 135° изготавливают как из быстрорежущей стали, так и из твердого сплава.
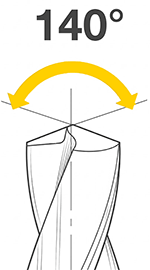
Сверла с углом при вершине 140° можно рассматривать как универсальный вариант для обработки различных металлов, особенно материалов с повышенной прочностью и твёрдостью.
По сравнению со стандартным углом 118° более тупая вершина изменяет распределение нагрузки при резании. Такая геометрия позволяет снизить осевую нагрузку и повышает способность режущих кромок сопротивляться выкрашиванию.
Угол 140° чаще всего встречается у твердосплавных сверл, где требования к геометрии режущей части особенно высоки.
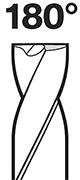
Сверла с углом при вершине 180° применяются при обработке глухих отверстий, когда необходимо получить плоское дно.
Главное преимущество такой конструкции заключается в возможности выполнить обработку за один рабочий проход там, где обычное спиральное сверло после сверления оставляет коническое дно.
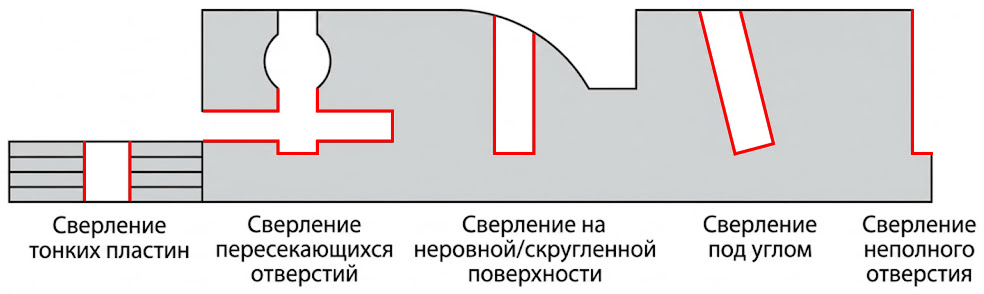
Кроме того, сверла с углом 180° могут использоваться для решения ряда специфических задач. Их применяют при сверлении тонких пластин, пересекающихся отверстий, а также отверстий на наклонных, неровных или скруглённых поверхностях.
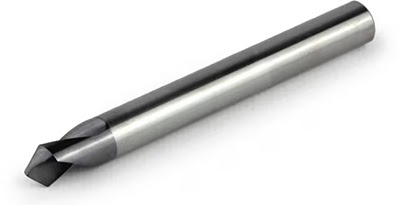
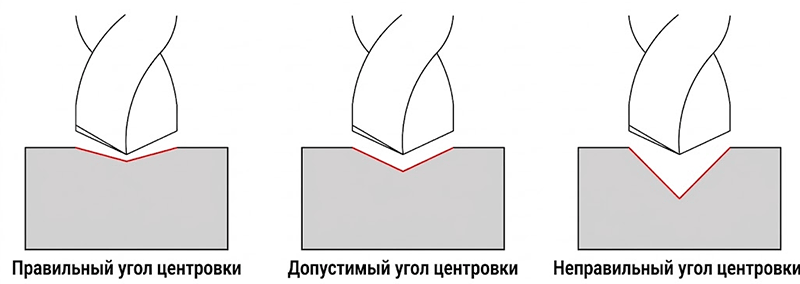
При выборе геометрии сверла важно отдельно рассматривать центровочные сверла. Они используются для формирования начального углубления перед последующим сверлением, поэтому соответствие угла центровочного отверстия и геометрии основного сверла имеет большое значение.
Для правильного выбора центровочного сверла необходимо учитывать угол при вершине инструмента, который будет использоваться на следующей операции. Как правило, центровочные сверла изготавливаются с углами 90°, 120° и 140°.
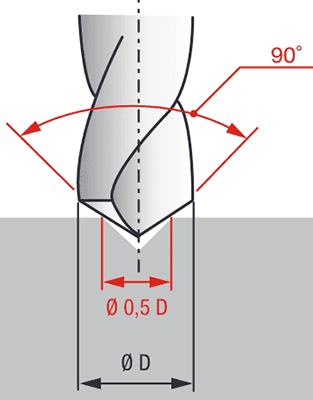
Центровочные сверла с углом 90° стоит использовать перед последующим сверлением сверлами из быстрорежущей стали HSS, HSS-Co или порошковой быстрорежущей стали HSS-PM, которые имеют относительно большой диаметр режущей кромки.
Такой подход позволяет обеспечить врезание последующего сверла наиболее устойчивой частью режущей геометрии. Это особенно важно для получения стабильного положения инструмента на начальном этапе сверления.
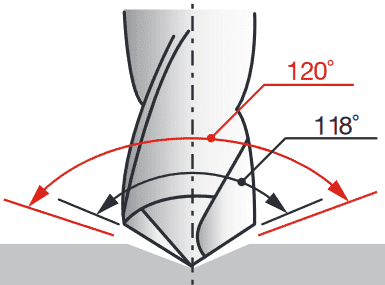
Центровочные сверла с углом 120° применяются в тех случаях, когда последующее сверло имеет меньшую режущую кромку и угол при вершине менее 120°.
Такая геометрия хорошо подходит для работы со стандартными быстрорежущими сверлами с углом при вершине 118°. В этом случае сверло сначала входит в подготовленное отверстие своей вершиной и контактирует с точкой центрирования, а уже затем в работу вступает основная режущая часть.
Такой порядок контакта позволяет более стабильно начать сверление и снизить вероятность смещения инструмента относительно заданного положения отверстия.
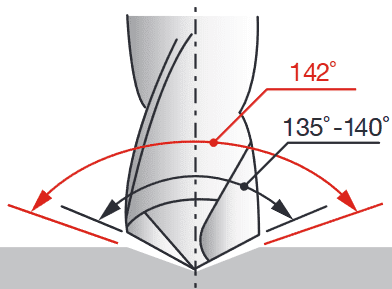
Центровочные сверла с углом 140–142° подходят для случаев, когда последующее сверло имеет угол при вершине примерно 135–140°.
Такая геометрия позволяет организовать вход инструмента в материал таким образом, чтобы сначала с заготовкой контактировала вершина сверла, а не основная режущая кромка.
Это особенно важно при использовании твердосплавных сверл. Если режущая кромка твердосплавного сверла первой входит в контакт с подготовленным отверстием, возникает повышенный риск преждевременного износа или скола режущей части инструмента.
Поэтому при работе с твердосплавными сверлами выбор соответствующего угла центровочного отверстия имеет особенно большое значение.
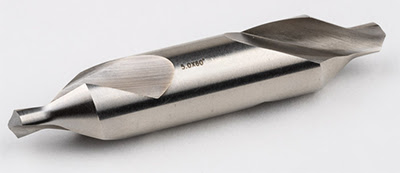
Отдельно стоит рассмотреть использование двусторонних центровочных сверл. Угол центровочного отверстия у таких инструментов составляет 60°.
Их следует применять только в тех случаях, когда последующее сверло значительно больше диаметра подготовленного центровочного отверстия. Если диаметр последующего сверла недостаточно велик, его режущие кромки могут начать соприкасаться с поверхностью центровочного отверстия. Такой контакт создаёт неблагоприятные условия для работы режущей части и может привести к появлению сколов на режущих кромках сверла.
Поэтому при использовании двустороннего центровочного сверла важно учитывать не только его угол, но и соотношение размеров подготовленного отверстия и последующего сверла.
Угол при вершине сверла напрямую связан с характером его работы и должен подбираться с учётом материала, условий обработки и конструкции самого инструмента. Универсальный угол 118° подходит для широкого спектра стандартных операций, 135° и 140° чаще применяются для более прочных и труднообрабатываемых материалов, а геометрия 180° используется для получения отверстий с плоским дном и решения специальных задач.
Не менее важен правильный выбор угла центровочного отверстия. Он должен соответствовать геометрии последующего сверла, чтобы режущие кромки входили в материал в оптимальной последовательности и не подвергались излишней нагрузке.
Таким образом, при выборе сверла недостаточно ориентироваться только на его диаметр или материал изготовления. Угол при вершине — один из ключевых параметров, который необходимо учитывать вместе с материалом заготовки, глубиной отверстия, режимами резания, жёсткостью оборудования и особенностями подготовки отверстия.
Статью подготовил бренд-менеджер компании «Абамет» Александр Сечин.
