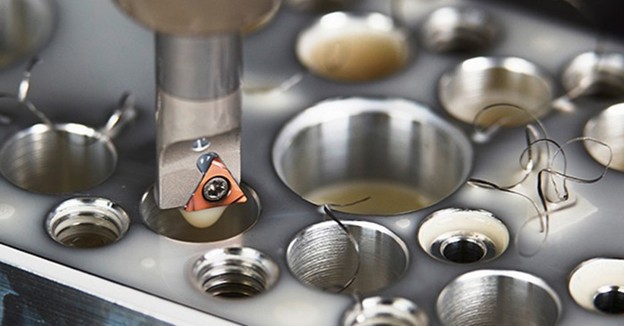
Черновое и чистовое растачивание являются одними из наиболее ответственных операций механической обработки. Они напрямую определяют геометрию, точность расположения и качество поверхности отверстий. Особая сложность заключается в том, что растачивание, как правило, выполняется на заключительных этапах обработки детали, когда ошибка приводит не только к браку, но и к значительным производственным потерям.
Даже при корректно выбранных режимах резания и современном расточном инструменте в процессе могут возникать проблемы, связанные с вибрациями, износом инструмента, нестабильностью размеров, нарушением формы отверстия или ухудшением шероховатости поверхности.
Эффективное устранение дефектов требует системного подхода. Необходимо учитывать взаимодействие всех элементов технологической системы: станок — инструмент — заготовка — режимы резания.
Черновое растачивание предназначено для снятия основного припуска и формирования базовой геометрии отверстия. Ключевые требования на этом этапе:
На практике чаще всего возникают:
Основные причины:
Для устранения проблем применяют:
Чистовое растачивание является наиболее чувствительной операцией, так как именно на этом этапе обеспечиваются окончательные размеры, форма и качество поверхности отверстия. Любые нестабильности процесса немедленно отражаются на результате.
Наиболее распространенные дефекты:
Важно учитывать, что многие причины закладываются еще при черновой обработке — например, неравномерный припуск или смещение отверстия.
Дополнительные факторы риска:
Для повышения точности применяют:
| Проблема | Возможная причина | Метод устранения |
|---|---|---|
| Плохой контроль стружки | Слишком малая подача | Увеличить подачу |
| Слишком большая ширина стружки (глубина резания) | Использовать ступенчатое растачивание | |
| Чрезмерный припуск | Проверить и скорректировать припуск по таблицам режимов | |
| Вибрации и биение | Слишком высокая скорость резания | Снизить скорость, проверить режимы |
| Большое отношение длины к диаметру | Уменьшить вылет инструмента | |
| Увеличить диаметр расточной оправки | ||
| Использовать твердосплавную оправку | ||
| Слишком большой радиус пластины | Уменьшить радиус при вершине | |
| Нестабильное закрепление заготовки | Улучшить приспособление и зажим | |
| Неправильный главный угол в плане | Использовать державки с углом 90° | |
| Скалывание или поломка пластин | Неправильно подобрана пластина | Заменить пластину с более вязким сплавом |
| Малый радиус пластины | Использовать больший радиус | |
| Прерывистое резание | Увеличить скорость, снизить подачу | |
| Низкая стойкость инструмента | Неправильно подобрана пластина | Использовать более износостойкую пластину |
| Завышенная скорость резания | Снизить скорость | |
| Скалывание режущей кромки | Проверить подачу и припуск | |
| Низкое давление СОЖ | Увеличить давление подачи СОЖ | |
| Отрегулировать каналы подачи СОЖ |
| Проблема | Возможная причина | Метод устранения |
|---|---|---|
| Низкая стойкость инструмента | Неправильно подобрана пластина | Использовать более износостойкую пластину |
| Завышенная скорость | Снизить скорость резания | |
| Недостаточное охлаждение | Использовать подачу СОЖ через инструмент | |
| Чрезмерный припуск | Уменьшить глубину резания | |
| Вибрации и биение | Слишком высокая скорость | Снизить скорость, проверить режимы |
| Большое отношение длины к диаметру | Уменьшить вылет инструмента | |
| Увеличить диаметр оправки | ||
| Использовать твердосплавную оправку | ||
| Неподходящая пластина | Уменьшить радиус при вершине | |
| Использовать шлифованные пластины | ||
| Неправильный припуск | Проверить таблицы режимов | |
| Плохая повторяемость размеров | Загрязнение шпинделя | Очистить шпиндель и хвостовик |
| Нестабильный припуск | Использовать двухрезцовую головку | |
| Большие силы резания | Скорректировать подачу и припуск | |
| Плохое закрепление детали | Обеспечить равномерный зажим | |
| Несимметричная деталь | Уменьшить силы резания | |
| Плохая чистота поверхности | Неправильный радиус пластины | Использовать больший радиус |
| Слишком высокая подача | Снизить подачу | |
| Плохое удаление стружки | Использовать СОЖ через инструмент | |
| Конусность отверстия | Преждевременный износ пластины | Использовать более износостойкую пластину |
| Увеличить радиус пластины | ||
| Увеличить подачу СОЖ |
Растачивание — это комплексная технологическая операция, чувствительная к любым отклонениям в системе «станок — инструмент — заготовка — режимы резания». Большинство проблем, возникающих при черновом и чистовом растачивании, имеют предсказуемые причины. Их можно устранить за счет:
Системный подход, объединяющий аналитическое понимание процессов растачивания и практическое использование диагностических таблиц, позволяет:
Грамотная организация расточных операций напрямую влияет на эффективность, стабильность и экономику всего процесса механической обработки.
Статья подготовлена бренд-менеджером компании «Абамет» Александром Сечиным.
