Правильный выбор диаметра сверления — один из важнейших факторов, влияющих на стойкость резьбонарезного инструмента, качество получаемой резьбы и прочность резьбового соединения. Слишком маленькое отверстие создаёт чрезмерную нагрузку на инструмент, приводит к заклиниванию и поломке. Слишком большое — вызывает неполный профиль резьбы, снижает прочность витков и ослабляет соединение в целом.
Существуют две основные технологии формирования резьбы, для которых применяются разные подходы к расчету диаметра отверстия:
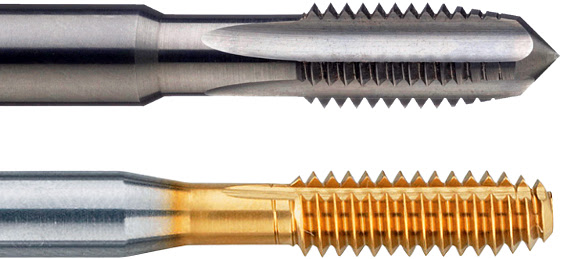
Метчики-раскатники (бесстружечные метчики) предназначены для получения резьбы методом пластической деформации в материалах с высокой пластичностью: медь, латунь, бронза, низкоуглеродистые стали, а также некоторые нержавеющие и жаропрочные стали.
В отличие от обычных метчиков, которые нарезают материал, раскатники вдавливают его в заготовку формируя профиль резьбы. У раскатников отсутствуют продольные стружечные канавки, а заборный конус значительно короче.
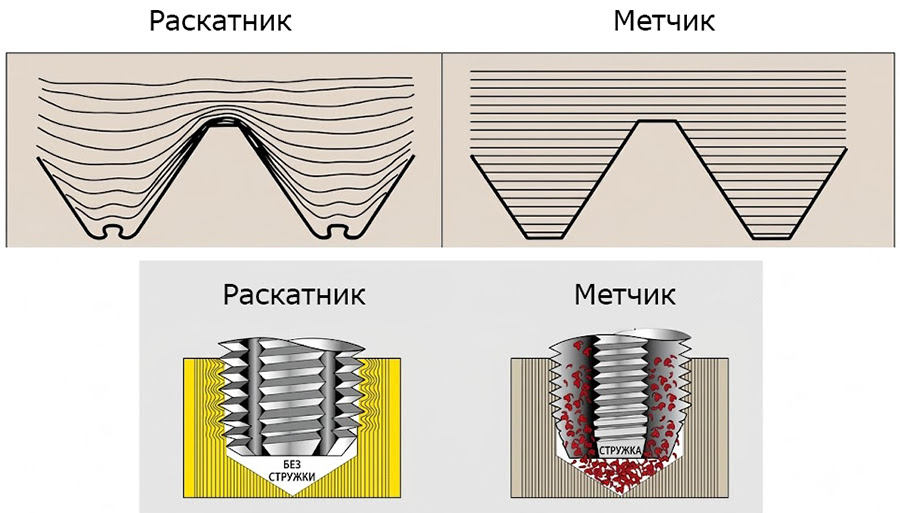
При нарезании резьбы метчик удаляет материал, формируя полный профиль. Для оптимального баланса (примерно 75% профиля резьбы) рекомендуется упрощённая формула:
Диаметр сверла = Диаметр резьбы – Шаг резьбы
Dсверла = D – P
Пример расчета для M10×1,5: Dсверла = 10 – 1,5 = 8,5 мм.
Для высокоточной резьбы используйте ГОСТы и таблицы допусков.
Величина профиля в 75% обеспечивает хорошую прочность соединения при разумной нагрузке на метчик. Дальнейшее уменьшение диаметра даёт лишь незначительный прирост прочности, но резко увеличивает риск поломки инструмента.
Таблица рекомендуемых диаметров сверл для метчиков
| Размер метчика | Диаметр отверстия / сверла, мм |
|---|---|
| М3х0.5 | 2,5 |
| М4х0.7 | 3,3 |
| М5х0.8 | 4,2 |
| М6х1.0 | 5,0 |
| М8х1.25 | 6,8 |
| М10х1.5 | 8,5 |
| М12х1.75 | 10,2 |
| М14х2.0 | 12,0 |
| М16х2.0 | 14,0 |
| М18х2.5 | 15,4–15,6 |
| М20х2.5 | 17,4–17,6 |
При раскатывании резьбы метчик-раскатник не срезает металл, а вдавливает его, поэтому предварительное отверстие должно быть заметно больше, чем под режущий метчик.
Рекомендуемая практичная формула для станков с ЧПУ и формирования профиля 65–75%
Диаметр сверла = Диаметр резьбы – (0,45 × Шаг резьбы) ±0,02 мм
Dсверла = D – (0,45 × P) ± 0,02 мм
Пример для M10×1,5: Dсверла = 10 − (0,45 × 1,5) = 10 − 0,675 = 9,325 мм (рекомендуется ближайший стандартный размер — 9,3 мм).
Таблица рекомендуемых диаметров сверл для метчик-раскатников
| Размер метчика-раскатника | Диаметр отверстия / сверла, мм |
|---|---|
| М4х0.7 | 3,7 |
| М5х0.8 | 4,65 |
| М6х1.0 | 5,55 |
| М8х1.25 | 7,45 |
| М10х1.5 | 9,35 |
| М12х1.75 | 11,2 |
| М14х2.0 | 13,1 |
| М16х2.0 | 15,1 |
| М18х2.5 | 16,85 |
| М20х2.5 | 18,85 |
Табличные значения ориентированы на обычные конструкционные стали. Для других материалов диаметр сверла необходимо скорректировать.
Правильный выбор диаметра предварительного отверстия напрямую определяет успех операции нарезания или раскатывания резьбы. Для метчиков оптимально использовать формулу D – P, обеспечивающую 75% профиля. Для метчиков-раскатников применяют D – 0,45P, что позволяет эффективно формировать прочную и качественную резьбу методом пластической деформации.
Использование раскатников даёт существенные преимущества по производительности, стойкости инструмента и прочности резьбы, особенно в пластичных материалах. Соблюдение рекомендаций позволит значительно снизить брак, повысить ресурс инструмента и получить надёжные резьбовые соединения.
Статью подготовил бренд-менеджер компании «Абамет» Александр Сечин.
