Многие детали, обрабатываемые на токарных станках, имеют резьбу. При этом резьбы как больших, так и малых диаметров могут нарезаться токарными резцами: в первом случае обычно используются резцы со сменными пластинами, во втором — цельные твердосплавные мини-резцы.
Качество готовой резьбы, стабильность обработки и стойкость инструмента напрямую зависят от правильного подбора резьбовой пластины и корпуса резца. При выборе инструмента необходимо учитывать не только тип резьбы и ее шаг, но и конструкцию пластины, исполнение державки или оправки, совместимость элементов между собой, особенности обрабатываемого материала и условия обработки.
Ошибки на этапе подбора могут привести к вибрациям, образованию заусенцев, ускоренному износу инструмента и браку детали. В статье рассмотрим основные параметры резьбовых пластин, державок и мини-резцов, а также разберем примеры совместимости инструмента для наружной и внутренней резьбы.
Неполнопрофильные пластины формируют только впадину резьбы, вершина резьбы остается с размером, полученным на предыдущем этапе обработки. Это определяет недостатки использования таких пластин: необходимо заранее достаточно точно обработать поверхность, которая образует наружный диаметр резьбы; могут оставаться заусенцы после нарезания резьбы. Преимущество таких пластин в универсальности — одной пластиной можно обрабатывать резьбы с разным шагом.
Полнопрофильные пластины формируют не только впадину, но и вершину резьбы. Такие пластины не универсальные: позволяют нарезать резьбу только с определенным шагом. Однако качество обработки выше — не остается заусенца.
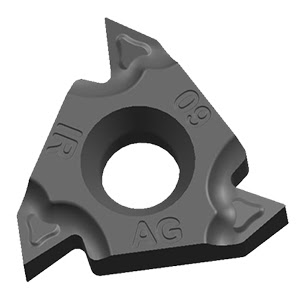
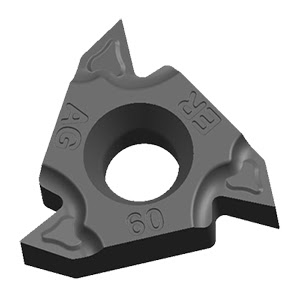
Неполнопрофильные пластины для наружной (слева) и внутренней (справа) резьбы
Существуют отдельные пластины для обработки наружной и внутренней резьбы. В зависимости от того, какую резьбу (наружную или внутреннюю) требуется обработать, необходимо выбрать соответствующую пластину.
Полнопрофильные пластины проектируются для обработки резьбы определенного вида, например, метрической (M), трубной цилиндрической (G), трубной конической (BSPT, Rc) и др., и с заданной величиной шага в миллиметрах или нитках на дюйм (TPI).
Неполнопрофильные пластины имеют определенный угол профиля (60°, 55°), который определяет вид резьбы, обрабатываемый такой пластиной, а также диапазон шага резьбы, для обработки которой подходит пластина (например, 0,5–1,5 мм или 48–16 TPI).
Конструктивно пластины бывают правые или левые. Как правило, правая пластина подходит к правому корпусу резца (державке, оправке), левая — к левому.
Необходимо заметить, что исполнение — это характеристика конструкции пластины, которая напрямую не влияет на возможность нарезания левой или правой резьбы.
В пределах одной линейки резьбового инструмента могут присутствовать пластины разных геометрических размеров. Например, для нарезания резьбы с большим шагом может предлагаться пластина большего типоразмера. Или для нарезания внутренней резьбы в отверстии небольшого диаметра — более мелкая пластина.
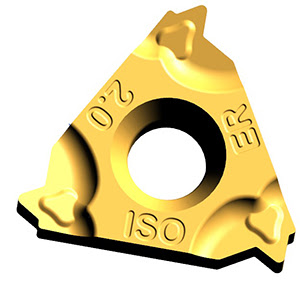
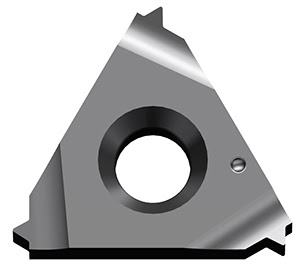
Полнопрофильные пластины для наружной резьбы с прессованным (слева) и шлифованным (справа) стружколомом
Для резьбовых пластин не существует такого разнообразия стружколомов — то есть геометрий передней поверхности, — как для пластин, применяемых при проходном точении. Тем не менее, при выборе пластины важно учитывать, для обработки каких материалов предназначена конкретная геометрия: существуют как универсальные варианты, так и специализированные решения для определенных групп материалов.
Кроме того, стружколом может формироваться непосредственно при прессовании пластины или изготавливаться отдельной шлифовальной операцией.
Под сплавом подразумевается сочетание материала пластины и ее покрытия. Существуют универсальные сплавы для широкого спектра обрабатываемых материалов и специализированные, у которых варианты обработки ограничены.
Для обработки наружной резьбы необходимо выбрать корпус резьбового резца для наружной обработки (резьбовую державку). В резьбовую державку должна устанавливаться пластина для наружной резьбы. Для обработки внутренней резьбы следует подобрать корпус резца для внутренней обработки (резьбовую оправку). В резьбовую оправку устанавливается пластина для внутренней резьбы.
Информация о размере хвостовика корпуса резца важна для правильного подбора вспомогательной оснастки для его крепления на станке. Резьбовые державки обычно имеют прямоугольное сечение хвостовика, соответственно размер хвостовика — это его высота и ширина. Резьбовые державки, как правило, цилиндрические с лысками, а размер — диаметр цилиндра.
Для резьбовой оправки важен минимальный диаметр отверстия, в котором она может работать: он должен быть меньше диаметра отверстия, которое было изготовлено под нарезание резьбы на предыдущей операции.
Необходимо стремиться, чтобы вылет корпуса резца был минимален — это уменьшает риск возникновения вибраций. Для резьбовых державок в большинстве случаев этого добиться не сложно и длина корпуса резца может быть даже избыточной. Однако иногда вылет державки приходится увеличивать из-за сложной конфигурации детали или для расположения инструмента в револьверной головке так, чтобы не произошел удар при работе, например, другого резца.
Вылет резьбовой оправки должен быть достаточен для того, чтобы обработать резьбу внутри отверстия на всю длину. Часто на рабочей части оправок выполняется обнижение. В этом случае именно оно будет определять возможную длину нарезаемой резьбы.
Державки и оправки могут быть правого или левого исполнения. Как было указано ранее для пластин, обычно в правую державку или оправку устанавливается правая пластина, в левую — левая.
Паз для установки пластины в корпусе державки или оправки должен соответствовать размеру пластины. Для цельного инструмента, такого как цельные твердосплавные мини-резцы, основные параметры можно рассматривать, как параметры для корпуса резца вместе с уже установленной в него пластиной.
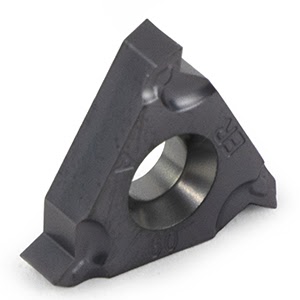
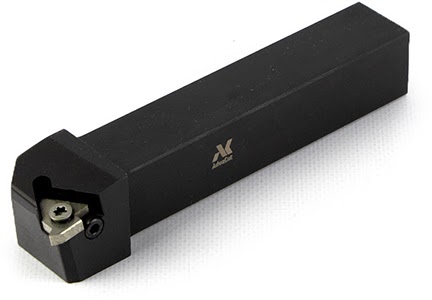
Пластина RNER16-0A60-RAPM-CP2025 и державка NRDO2525M-R16
В качестве примера совместимости рассмотрим элементы обозначения распространенной для нарезания резьбы пластины треугольной формы RNER16-0A60-RAPM-CP2025 и подходящей для ее установки державки NRDO2525M-R16. Треугольные пластины могут быть полнопрофильными или неполнопрофильными.
| Элемент обозначения | Описание | Рисунок |
|---|---|---|
| RNER16-0A60-RAPM-CP2025 | ||
| RN | Неполнопрофильная пластина | |
| E | Наружная резьба | |
| R | Правое исполнение пластины | |
| 16 | Обозначение размера пластины «16» соответствует диаметру вписанной окружности IC=9,525 мм | 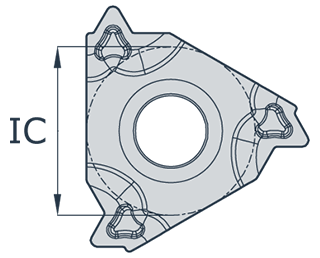 |
| 0A | Диапазон шага обрабатываемой резьбы TP=0,5~1,5 мм или TPI=48~16 | 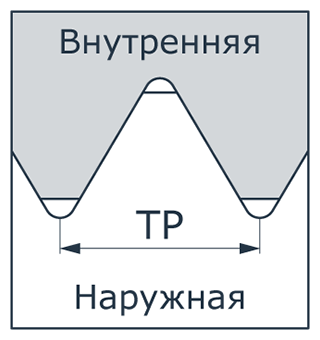 |
| 60 | Угол профиля резьбы α=60° | 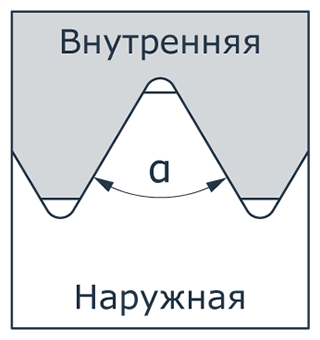 |
| RAPM | Прессованный стружколом | |
| CP2025 | Универсальный сплав, подходит для большинства материалов | |
| NRDO2525M-R16 | ||
| NRDO | Наружная резьба | |
| 25 | Высота державки H=25 мм | 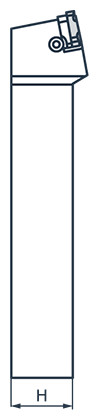 |
| 25 | Ширина державки B=25 мм | 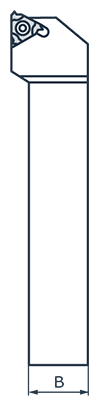 |
| M | Обозначение длины державки «M» соответствует LF=150 мм | 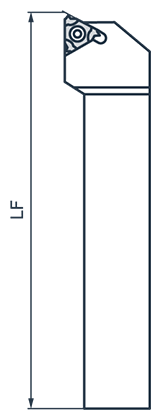 |
| R | Исполнение корпуса резца R — правое | |
| 16 | Обозначение размера пластины IC=9,525 мм | |
Чтобы определить, подойдет ли пластина для установки в корпус резьбового резца, необходимо ознакомиться с рекомендациями производителя инструмента. Такие рекомендации могут быть, например, в каталоге. Пластины и державки разных производителей инструмента, как правило, не совместимы.
Кроме того, даже у одного производителя могут быть не совместимы пластины с державками разных серий.
В рассматриваемом примере резьбовая пластина и державка:
Это все условия, необходимые для обеспечения совместимости данной пластины и державки.
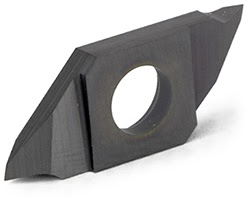
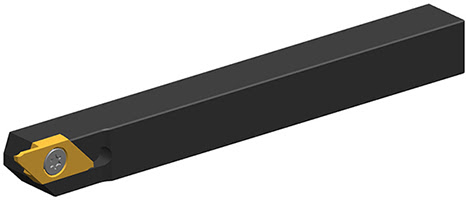
Пластина SPTI-250005-3R-L60-HAPM-CP1325 и державка NSPI2020JY-3R
Инструмент с пластинами в форме параллелограмма обладает большой универсальностью. Это достигается за счет того, что в одну державку могут быть установлены пластины для обработки канавок и отрезки, точения, нарезания резьбы. Ранее в нашей статье «Подбор токарных пластин для канавочного корпусного резца» мы рассматривали возможность установки в державку NSPI2020JY-3R канавочно-отрезной пластины. Теперь же рассмотрим, какие параметры резьбовой неполнопрофильной пластины SPTI-250005-3R-L60-HAPM-CP1325 обеспечивают ее совместимость с данной державкой.
| Элемент обозначения | Описание | Рисунок |
|---|---|---|
| SPTI-250005-3R-L60-HAPM-CP1325 | ||
| SPTI | Серия пластин для обработки резьбы | 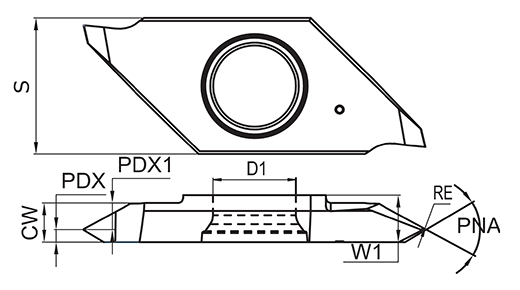 |
| 250 | Ширина режущей части CW=2,5 мм | |
| 005 | Радиус при вершине RE=0,05 мм | |
| 3 | Размер пластины W1=3 мм | |
| R | Правое исполнение пластины | |
| L | Направление угла наклона режущей кромки L – левое | |
| 60 | Угол профиля резьбы PNA=60° | |
| HAPM | Обозначение геометрии | |
| CP1325 | Обозначение сплава | |
| NSPI2020JY-3R | ||
| NSPI | Серия – корпуса резцов для наружной обработки | |
| 20 | Высота державки H=20 мм | 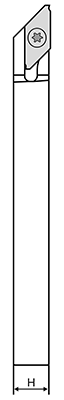 |
| 20 | Ширина державки B=20 мм | 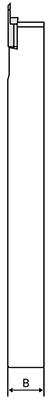 |
| JY | Длина державки LF=120 мм | 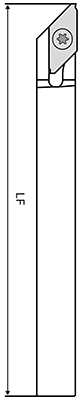 |
| 3 | Размер пластины W1=3 мм | 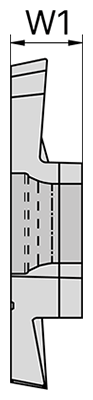 |
| R | Правое исполнение корпуса резца | |
Для установки резьбовой пластины в державку NSPI2020JY-3R, так же, как и канавочно-отрезной, достаточно выполнения следующих условий:
В серии инструмента SP*I представлены пластины и державки только для наружной обработки, поэтому то, что они подходят для обработки наружной резьбы, выполняется автоматически.
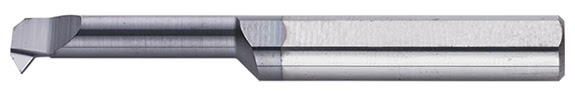
Твердосплавный резьбовой мини-резец MKRER-080-220-600-NS
Для цельного инструмента нет необходимости решать задачу подбора пластины к корпусу резца с учетом их совместимости. Поэтому на примере твердосплавного мини-резца для нарезания резьбы MKRER-080-220-600-NS рассмотрим важные для его практической работы параметры. Аналогичные параметры так же важны и для резьбовых резцов со сменной пластины при обработке внутренней резьбы.
Мини-резцы работают, как неполнопрофильные.
| Элемент обозначения | Описание | Рисунок |
|---|---|---|
| MKRER-080-220-600-NS | ||
| MKRE | Серия мини-резцов для обработки внутренней резьбы | 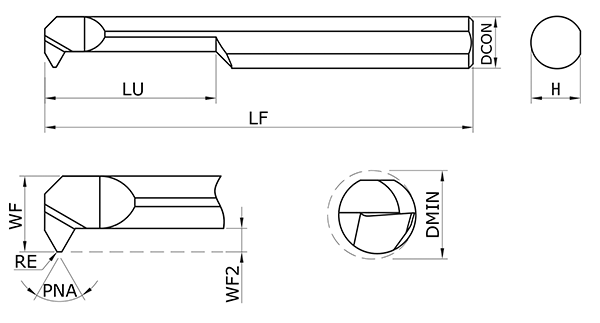 |
| R | Правое исполнение мини-резца | |
| 080 | Минимальный диаметр обработки DMIN=8 мм | |
| 220 | Длина обнижения LU=22 мм | |
| 600 | Угол профиля резьбы PNA=60° | |
| NS | Основной обрабатываемый материал – нержавеющая сталь | |
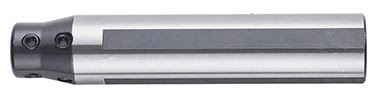
Переходная втулка для мини-резца
Мини-резцы имеют небольшой диаметр хвостовика. Например, у рассматриваемого резца MKRER-080-220-600-NS он всего 8 мм. В большинстве случаев этого недостаточно для закрепления мини-резца непосредственно в резцедержателе станка. Для увеличения диаметра крепления резца используют переходные втулки: ее внутренний диаметр должен быть равен диаметру хвостовика мини-резца, а наружный диаметр собственного хвостовика втулки можно выбрать из стандартного ряда диаметров, например, 16 мм, 20 мм, 25 мм.
Подбор инструмента для нарезания резьбы точением требует учета сразу нескольких параметров: типа и шага резьбы, конструкции пластины, исполнения державки или оправки, размеров инструмента и его совместимости. Особенно важно обращать внимание на соответствие серии инструмента и рекомендациям производителя, поскольку даже внешне похожие пластины и корпуса разных линеек могут быть несовместимы.
Правильно подобранные резьбовые пластины и державки позволяют повысить стабильность обработки, снизить риск вибраций и получить качественную резьбу с минимальным количеством дефектов. Для обработки внутренних резьб малого диаметра важную роль также играют мини-резцы и переходные втулки, обеспечивающие надежное крепление инструмента.
Комплексный подход к выбору резьбового инструмента помогает увеличить стойкость оснастки, сократить количество брака и обеспечить стабильный результат при серийной обработке деталей.
Статья подготовлена бренд-менеджером компании «Абамет» Павлом Шеставиным.
