Фрезерный или токарный станок с ЧПУ сам по себе является средством автоматизации производства. В управляющей программе станка содержаться все необходимые для его работы команды — перемещения по осям и обороты шпинделя, смена и контроль режущего инструмента, подача СОЖ и удаление стружки. Все эти действия выполняются в автоматическом режиме. В этой же статье речь пойдет не об автоматизации изготовления детали из заготовки, которая уже находится в станке, а об автоматическая способах загрузки новой заготовки.
Основной принцип этого способа автоматизации — замена готовой детали на новую заготовку осуществляется вместе с рабочим столом/палетой. Часто автоматические палетные сменщики имеют две палеты, но существуют и сменщики с целым магазином сменных палет.
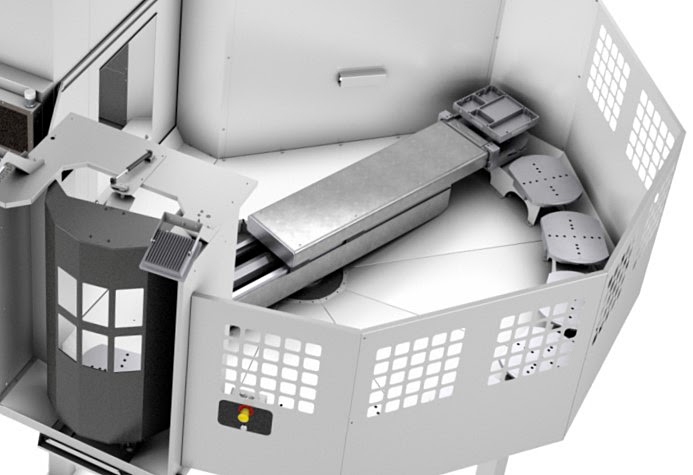
Многопозиционный магазин сменщика палет
Пока на одной палете изготавливается деталь, оператор готовит к работе другую палету, которая находится вне рабочей зоны станка. Оператор снимает готовую деталь и устанавливает новую заготовку. Это кардинально сокращает простои оборудования. Станок с такой системой автоматической смены палет практически всегда делает стружку. Процесс смены палет занимает несколько секунд. Зажимное приспособление на палете может быть как одноместным, так и многоместным для изготовления сразу нескольких деталей.
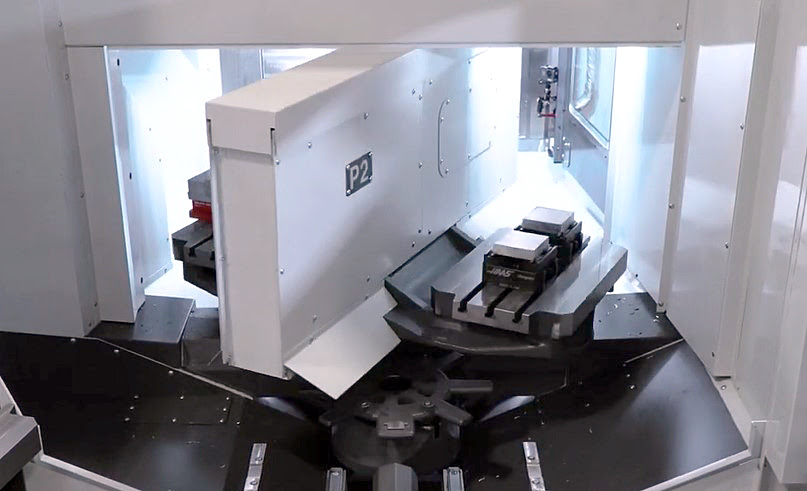
Процесс автоматической смены палет
Часто горизонтально-фрезерные станки с ЧПУ имеют встроенный палетный сменщик с поворотными палетами. Такая система позволяется не только сократить простои станка на переналадку, но организовать обработку сложной детали с разных сторон.
Вертикально-фрезерные станки также выпускаются с встроенным палетным сменщиком.
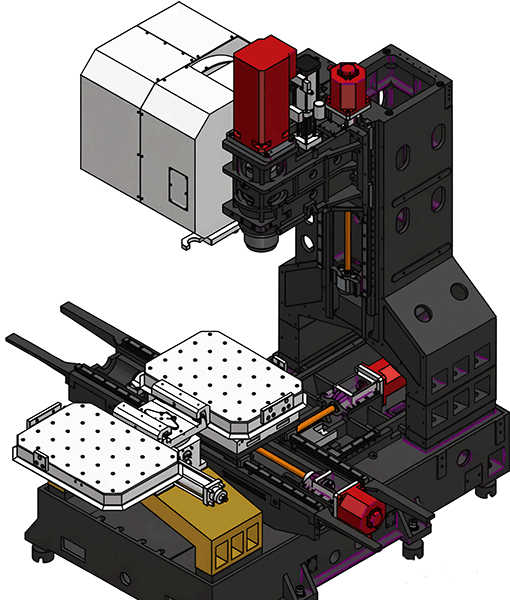
Вертикально-фрезерный станок с интегрированным палетным сменщиком
Палетный сменщик можно добавить к фрезерному станку и как самостоятельно дополнительное внешнее устройство. Смена палет в этом случае осуществляется через автоматическую переднюю дверь или через боковое окно.
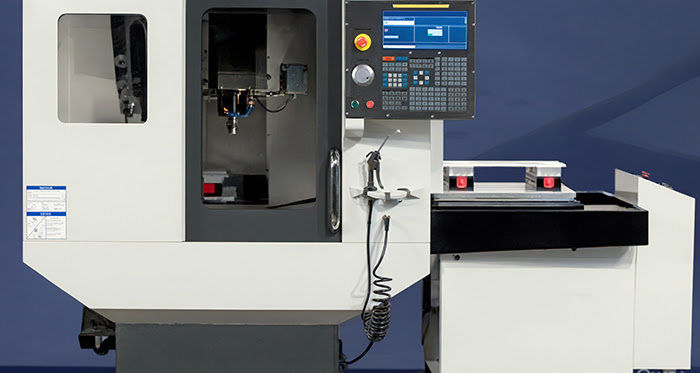
Смена палет через боковое окно фрезерного станка
Автоматический податчик прутка позволяет подавать пруток на необходимую длину в рабочую зону токарного станка с горизонтальным расположением шпинделя.
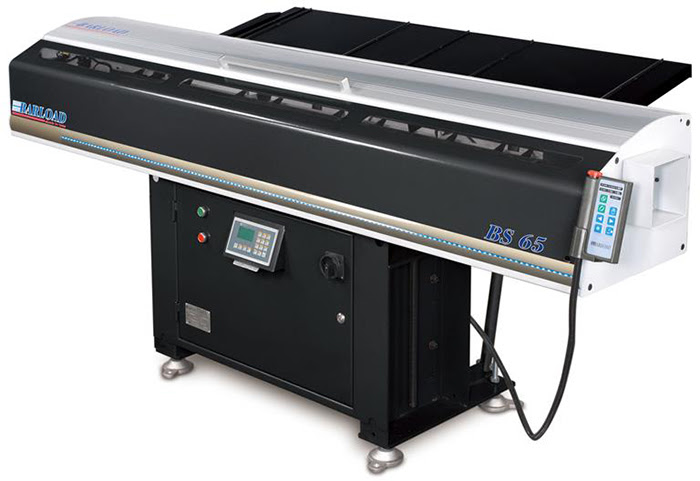
Податчик прутка токарного станка
Принцип работы в данном случае следующий.
Оператор размещает прутки на лотке податчика.
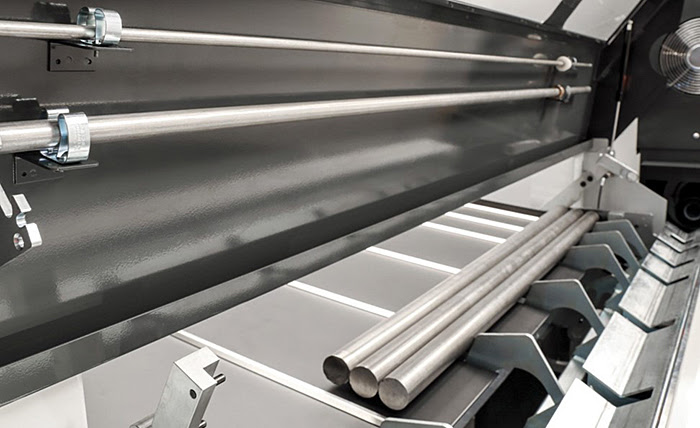
Лоток для прутков податчика прутка
Податчик в автоматическом режиме измеряет длину прутка и проталкивает его через отверстие шпинделя на заданную длину в рабочую зону станка. Патрон станка зажимает пруток и начинается обработка.
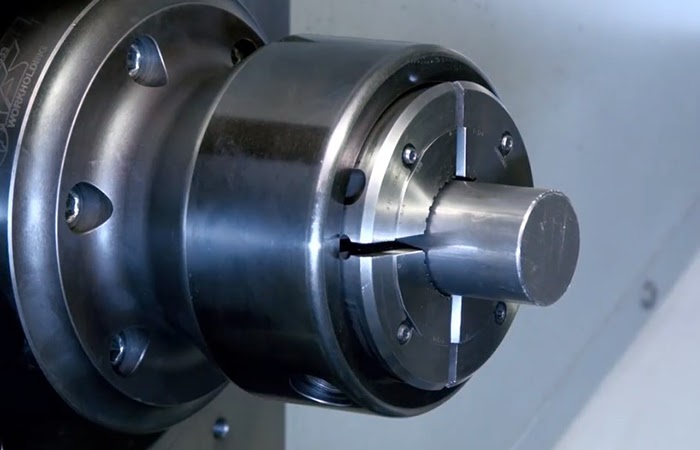
Патрон токарного станка с зажатым прутком
Использование автоматического податчика прутка также существенно уменьшает простои оборудования. Все операции выполняются в автоматическом режиме. Оператору нужно только добавлять новые прутки на лоток податчика и забирать из кармана ловителя готовые детали. Все это позволяет оператору сосредоточиться в первую очередь на контроле износа режущего инструмента и на качестве производимых деталей.
Роботизированная загрузка деталей в станки с ЧПУ — еще один способ снижения простоев оборудования и повышения эффективности производства. Роботы могут применяться как для токарных станков, так и для фрезерных. В отличие от податчика прутка, который работает с прутком, робот подает в рабочую зону станка штучные заготовки.
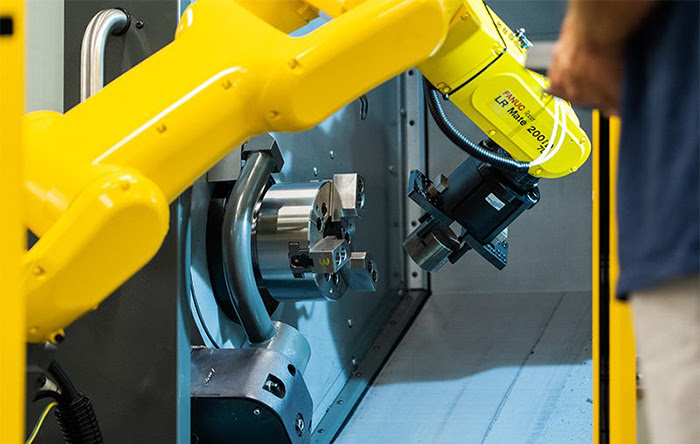
Загрузка заготовки роботом в патрон токарного станка
Современные роботы обеспечивают стабильную высокую точность позиционирования установки детали, что исключает влияние человеческого фактора и снижает процент брака. Один робот может работать и в составе роботизированной ячейки с несколькими станками, что еще больше повышает его эффективность.
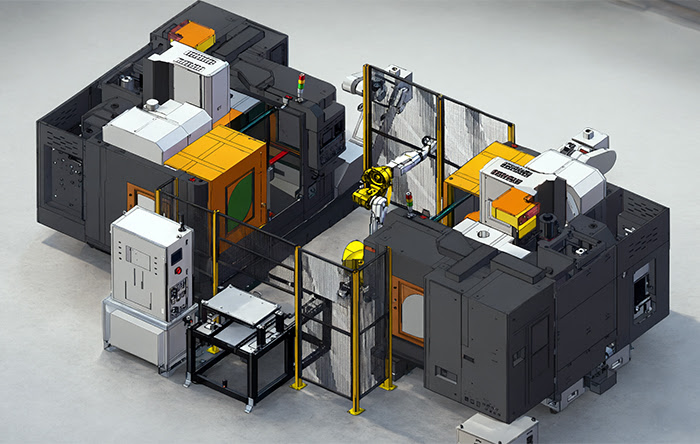
Роботизированный комплекс с двумя станками и роботом
Двухпозиционный поворотный захват робота позволяет не только забрать готовую деталь, но и сразу установить новую заготовку.
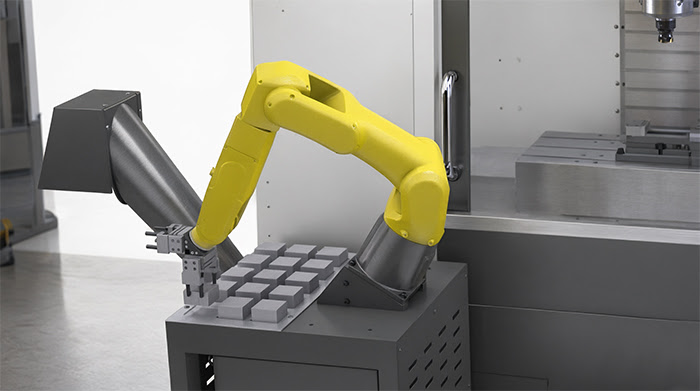
Робот с двухпозиционным захватом
Такая роботизация загрузки особенно эффективна в условиях серийного производства со стабильной номенклатурой деталей. Переналадка робота на другую деталь может быть не очень простой. Перепрограммирование, замена захватов и т.д. требуют определенной квалификации и занимают время.
Современные станки с ЧПУ во многом готовы к подключению средств роботизации, их стойки поддерживают обычно простой обмен сигналами. Станок также должен иметь:
Портальный загрузчик деталей — специализированное устройство для подачи деталей из накопителя в рабочую зону станка по заранее заданной схеме. Это менее универсальное и гибкое устройство чем робот, который может перепрограммироваться под самые разные задачи и движения.
Загрузчик деталей может работать как с токарными станками с ЧПУ, так и с фрезерными. В токарный станок загрузчик чаще всего подает заготовку сверху через открытую дверь.
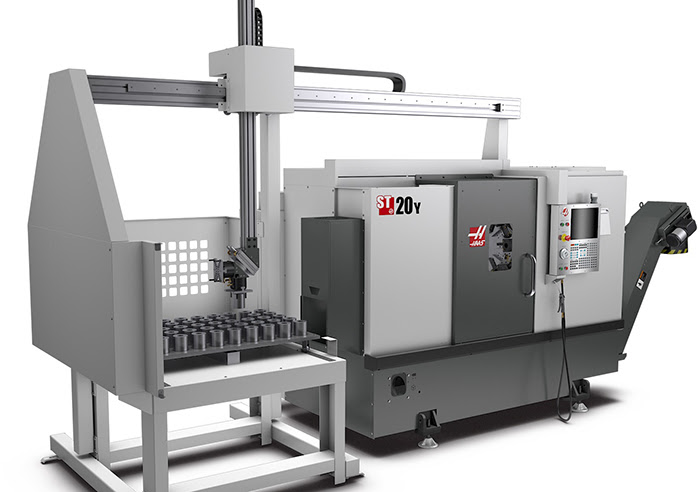
Загрузчик деталей с токарным станком с ЧПУ
Во фрезерный станок загрузчик подает детали через боковое окно или через переднюю дверь.
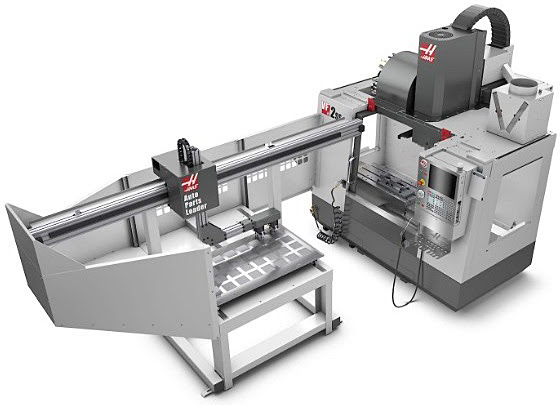
Загрузчик деталей с фрезерным станком с ЧПУ
Захват у загрузчика также может быть двухпозиционным, чтобы за один раз забирать готовую деталь и загружать новую заготовку.
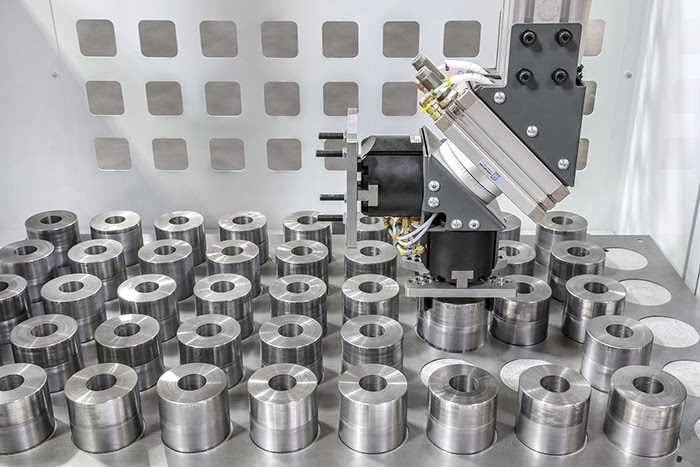
Двухпозиционный захват загрузчика и палета с заготовками
Портальный загрузчик имеет меньше степеней свободы, чем робот, больше рассчитан для работы с однотипными деталями, не умеет делать автоматический перехват детали и может работать только с одним станком. При этом у загрузчика ниже цена и стоимость внедрения, проще программирование и обслуживание. Для серийного производства относительно несложных деталей его применение вполне оправдано.
Автоматизация загрузки/выгрузки деталей значительно уменьшает простои оборудования и существенно повышает эффективность производства. Автоматизация берет на себя эти монотонные операции, позволяя оператору больше внимания уделять контролю качества выпускаемой продукции. Применение средств автоматизации будет оправдано при определенной серийности, тогда как при единичном производстве много времени будет уходить на переналадку.
Для фрезерного станка при производстве больших деталей со сложным зажимом или в случае многоместной обработки будет эффективна система автоматической смены палет. При изготовлении деталей из прутка на токарном станке будет полезен автоматический податчик прутка, а при производстве деталей из штучных заготовок следует обратить внимание на робота или загрузчика деталей.
Статья подготовлена бренд-менеджером Сергеем Филиным.
