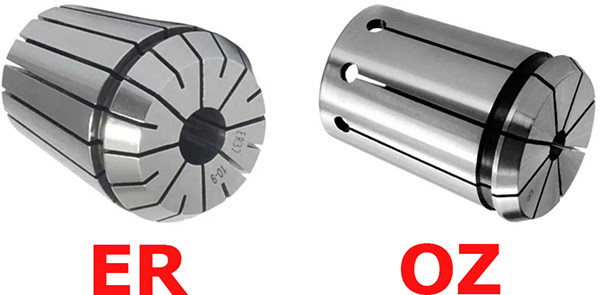
Цанговые патроны являются одним из наиболее распространенных способов закрепления режущего инструмента на фрезерных металлорежущих станках. Среди множества существующих видов оснастки наиболее широкое распространение получили цанги типа ER, однако в промышленности также используются и цанги стандарта OZ, особенно при тяжелых режимах фрезерования.
Несмотря на одинаковое назначение, эти два стандарта существенно отличаются конструкцией, принципом работы и эксплуатационными характеристиками.
Важно учитывать, что системы ER и OZ строго стандартизированы по разным нормативам и несовместимы между собой:
Из-за принципиального различия в геометрии и углах наклона конуса цанга ER физически не встанет в патрон OZ, и наоборот. Каждая цанга работает исключительно со своим типом патрона и зажимной гайкой.
Рассмотрим особенности конструкции цанг ER и OZ, сравним их технические характеристики и определим, в каких случаях применение каждого стандарта будет наиболее оправданным.
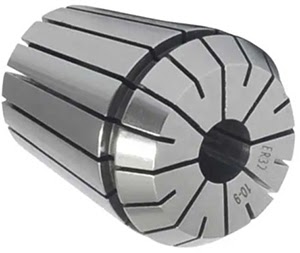
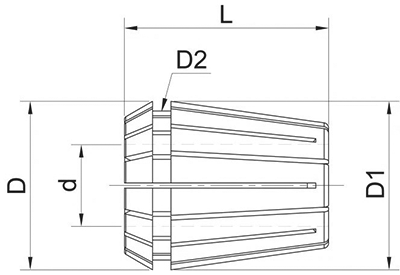
Цанги типа ER являются наиболее универсальным стандартом зажимной оснастки для металлорежущих станков. Их конструкция была разработана для обеспечения высокой универсальности, широкого диапазона зажима и быстрой смены инструмента.
Одним из главных преимуществ системы ER является широкий диапазон зажима. Как правило, одна цанга способна компенсировать изменение диаметра инструмента в пределах 1 мм. Например, цанга ER32 диаметром 12 мм может надежно закрепить инструмент диаметром от 11 до 12 мм. Это значительно уменьшает количество оснастки, необходимой на производстве.
Кроме того, цанги типа ER выпускается в большом количестве типоразмеров: ER8, ER11, ER16, ER20, ER25, ER32, ER40 и ER50. Благодаря этому одна система охватывает широкий диапазон диаметров осевого инструмента.
Современные цанги ER обеспечивают биение менее 0,01 мм, а в прецизионном исполнении этот показатель может составлять 5 мкм при соблюдении условий эксплуатации и использовании качественного цангового патрона.
Однако универсальность имеет и обратную сторону. Поскольку конструкция предусматривает большое количество прорезей и сравнительно небольшие расстояния между ними, жесткость цанги оказывается несколько ниже по сравнению с другими типами фрезерной оснастки.
Тем не менее для большинства производственных задач преимущества системы ER значительно перевешивают ее ограничения, поэтому именно этот стандарт сегодня считается наиболее распространенным в машиностроении.
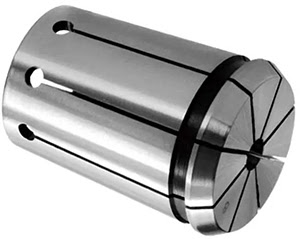
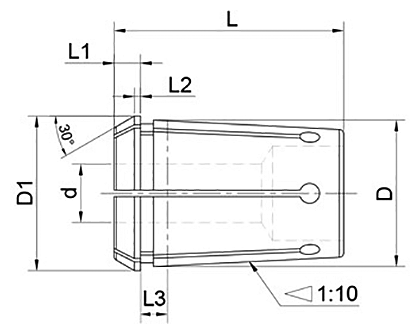
Цанги стандарта OZ появились раньше цанг ER и изначально разрабатывались для обеспечения максимально жесткого закрепления инструмента при силовом фрезеровании. Несмотря на меньшую популярность на современном производстве, данный стандарт до сих пор применяется, где приоритетом являются высокая жесткость системы и надежная передача большого крутящего момента.
Главной особенностью конструкции OZ является меньшее количество прорезей по сравнению с цангами ER и меньшим углом конуса (около 2,5°). Это обеспечивает повышенную жесткость, более сильный и надежный зажим инструмента.
Именно поэтому цанги OZ традиционно применяются при черновом фрезеровании, обработке труднообрабатываемых материалов и выполнении операций с большой глубиной резания, где основное значение имеет способность системы воспринимать значительные усилия без потери жесткости.
Несмотря на то, что обе системы предназначены для закрепления цилиндрического инструмента, различия в их конструкции напрямую влияют на эксплуатационные характеристики.
Как уже упоминалось, ключевыми преимуществами ER-цанг являются их универсальность и увеличенный диапазон зажима. Под конкретные задачи существуют различные виды ER цанг: высокоточные, герметичные цанги для работы с внутренним подводом СОЖ и цанги для фиксации метчиков.
У цанг OZ диапазон зажима существенно меньше. В большинстве случаев каждая цанга рассчитана на один номинальный размер инструмента и используется только один вид цанги. С практической точки зрения это означает, что при использовании фрезерных патронов OZ потребуется большее количество цанг для покрытия одинакового диапазона диаметров.
Конструкция цанги ER включает большое количество продольных прорезей, обеспечивающих высокую эластичность. Во время затяжки цанга равномерно обжимает хвостовик инструмента практически по всей длине. Такое решение обеспечивает отличную универсальность, однако снижает собственную жесткость.
У цанг OZ количество прорезей меньше, а перемычки между ними имеют большую толщину. В результате цанга меньше деформируется и лучше сопротивляется нагрузкам. При обработке с большими радиальными силами, характерными для чернового фрезерования, это позволяет надежнее удерживать инструмент, именно поэтому на фрезерных центрах система OZ долгое время считалась предпочтительной для силовой обработки. При работе с труднообрабатываемыми материалами или со значительной глубиной резания система OZ зачастую обеспечивает более стабильную передачу крутящего момента благодаря повышенной жесткости и меньшей упругой деформации.
Для высокоточных операций оптимально подходит система ER: в зависимости от типа исполнения цанг (стандартная или прецизионная) радиальное биение таких цанг составляет всего 0,005–0,010 мм. Система OZ также демонстрирует биение в пределах 0,015 мм, однако исторически она проектировалась с упором на максимальную жесткость фиксации. Именно поэтому на операциях с повышенными требованиями к точности обработки приоритет отдается системе ER.
При этом итоговое биение инструмента зависит не только от самой цанги. Это комплексный показатель, на который напрямую влияют точность шпинделя, качество изготовления патрона, состояние хвостовика фрезы или сверла и чистота посадочных поверхностей.
Цанги ER и OZ отличаются прежде всего конструкцией, диапазоном зажима и эксплуатационными характеристиками. Система ER выигрывает за счёт универсальности, широкого выбора типоразмеров и возможности использования специализированных исполнений. Она подходит для большинства стандартных операций фрезерования, а также для задач, требующих высокой точности закрепления инструмента.
Цанги OZ ориентированы преимущественно на силовую обработку, где важны жёсткость зажима и устойчивость к значительным нагрузкам. Однако их применение предполагает более узкий диапазон зажима и необходимость подбирать оснастку под конкретный диаметр инструмента.
Таким образом, выбор между ER и OZ определяется характером выполняемых операций, требованиями к точности и нагрузками при резании. Для универсального применения и широкого спектра производственных задач чаще предпочтительна система ER, тогда как OZ может быть оправдана при тяжёлом фрезеровании, если её конструктивные особенности соответствуют условиям обработки. При этом конечный результат зависит не только от типа цанги, но и от точности патрона, состояния инструмента и качества установки оснастки.
Статья подготовлена бренд-менеджером компании «Абамет» Александром Сечиным.
