Рассмотрим каким образом можно обработать деталь и получить форму шестигранника на станке модели TL-20F, который оснащен узлом для вращающихся инструментов и осью С, то есть, возможностью вращения шпинделя на угол с точностью 0,001 град.
В системе ЧПУ Fanuc 0i-TF Plus имеется код G112, который включает режим полярной интерполяции. Этот код превращает токарный станок с приводным инструментом и осью С в подобие фрезерного станка. Это позволяет фрезеровать шестигранник, используя привычные декартовые координаты Х и С, причём координаты оси С задаются в мм, а не в градусах.
Прежде чем начать операцию фрезерования необходимо проточить диаметр заготовки под размер шестигранника.
Для примера мы будем обрабатывать заготовку для получения шестигранника, у которого расстояние между его сторонами равно 15 мм.
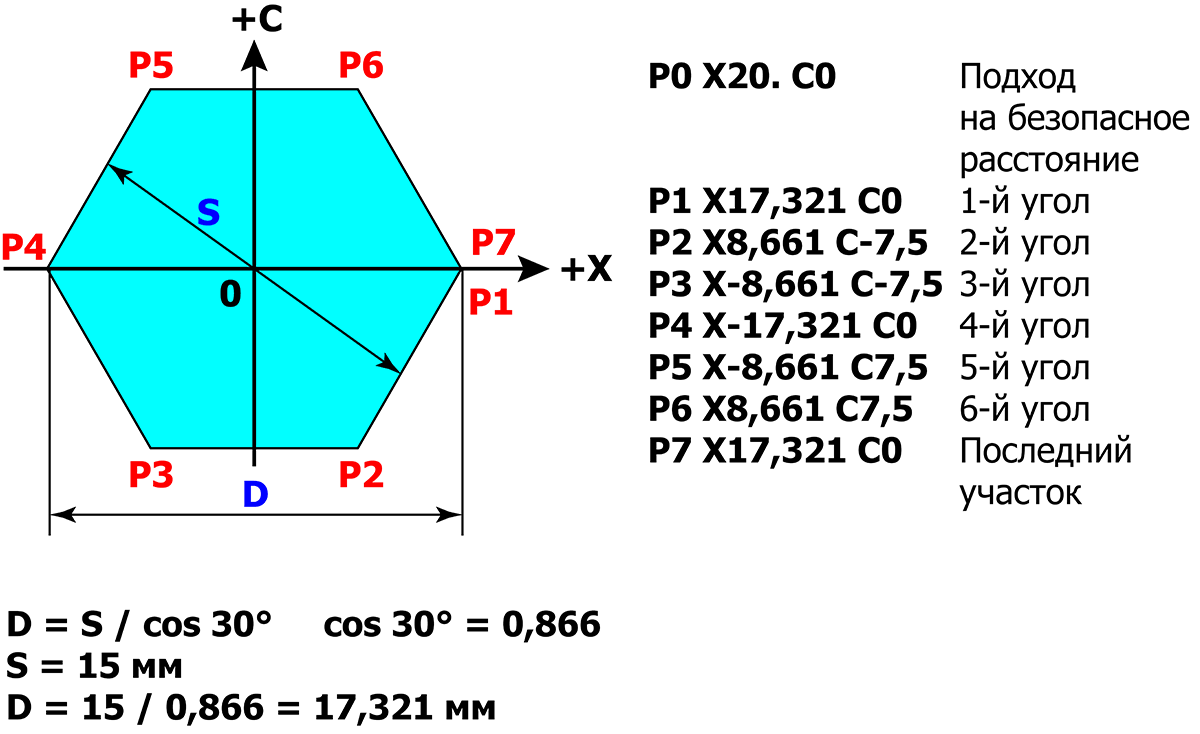
Математика нам подсказывает, что нужно проточить диаметр равный: 15 делить на косинус 30 градусов, который равен 0,866, в результате получим 17,321 мм.
D = S / cos 30° = 15 / 0,866 = 17,321
Запишем координаты контура. Первая точка Р1 — это крайний правый угол на рисунке. Размер по оси Х указывается в диаметрах, поэтому равен 17,321 мм. Координата оси С указывается в радиусах и для точки Р1 равна 0.
Вторая точка контура имеет координаты Х 8,661 С-7,5.
Далее показаны координаты всех точек, которые соответствуют контуру шестигранника на 15.
На основании таких расчетов создадим программу обработки шестигранника.
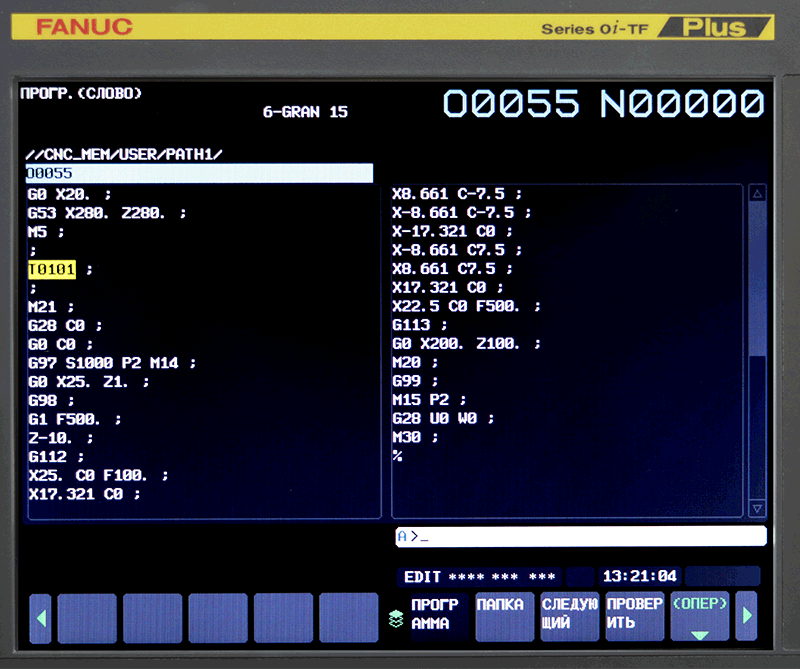
В конце операции фрезеровки необходимо записать код G113 — отмена режима полярной интерполяции и возврат к стандартным координатам, без него станок будет вести себя неадекватно.
Осталось нажать на кнопку «Старт» и получить результат.
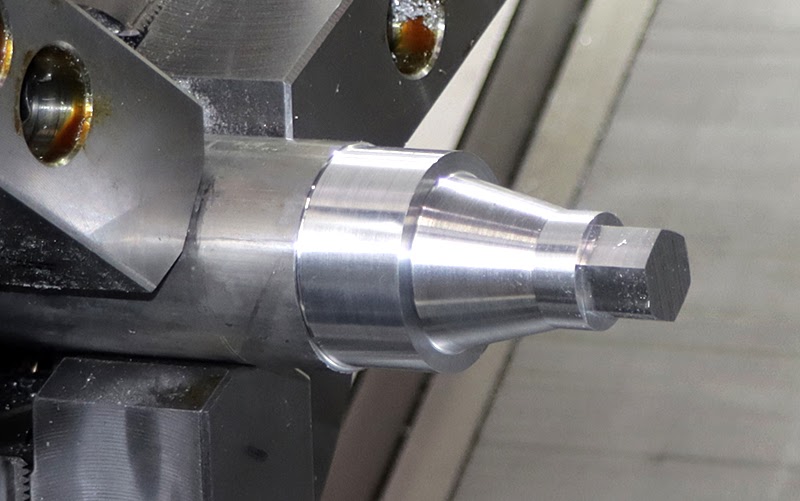
Был пассмотрен процесс получения шестигранника, но на таких станках можно обрабатывать не только шестигранники, но и квадраты, а также фрезеровать грани, пазы или сложные контуры.
