20.11.2026, 00:05
Email: info@abamet.ru
Телефон: +375 (29) 125-02-05
Копировально-прошивные станки
Архив
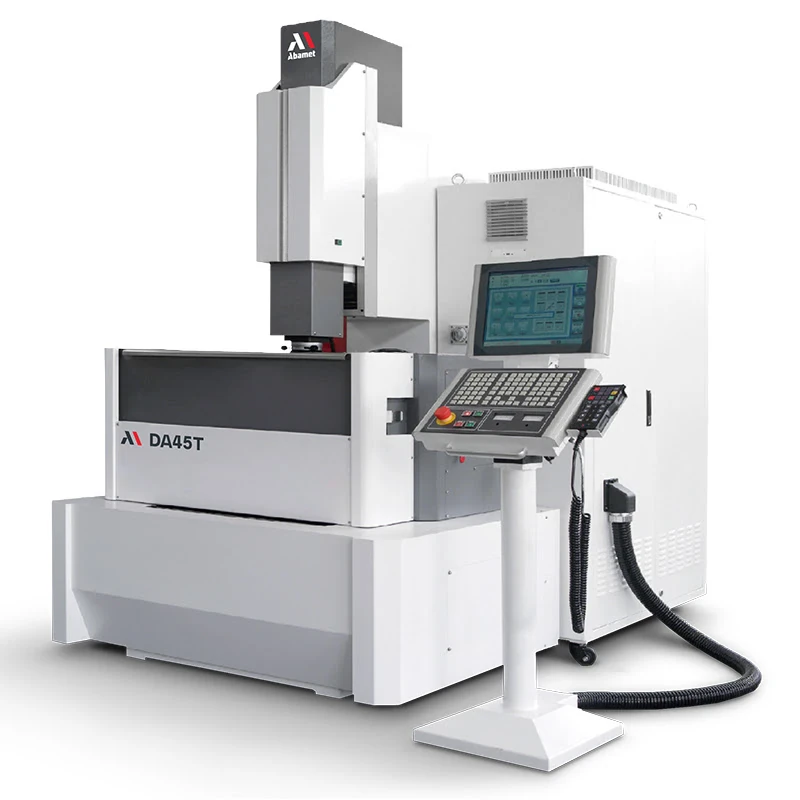
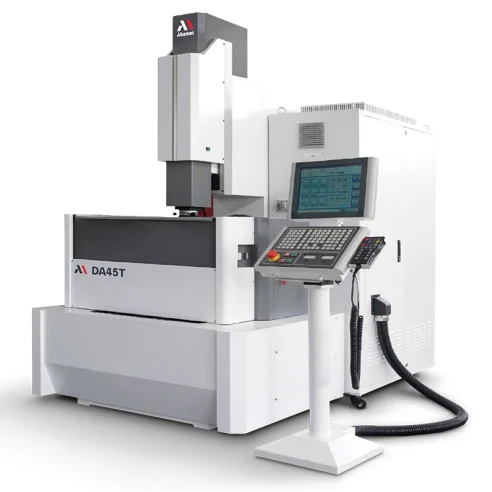
Электроэрозионный прошивной станок DA45T с ЧПУ
DA45TАрхив
Электроэрозионный прошивной станок DA45T с ЧПУ бренда Abamet.ru, артикул DA45T. Цена по запросу, товар в архиве. Основные параметры: автоматический сменщик электродов — 4 или 12 позиций (опционально); максимальный ток — 50 (100) А; максимальный вес электрода — 50 кг.
3 (5)-х координатный станок с ЧПУ.
Перемещения по осям XYZ, мм - 450х300х300.
Размеры рабочей ванны, мм - 900х640х360.
Максимальный вес детали, кг - 800.
Максимальный вес электрода, кг - 50.

СервисОбучениеЛизингЛогистика
Основные параметры
Основные параметры
- Автоматический сменщик электродов
- 4 или 12 позиций (опционально)
- Максимальный ток
- 50 (100) А
- Максимальный вес электрода
- 50 кг
- Достижимая шероховатость
- Ra 0,2 мкм
- Перемещение по оси X,мм
- 450
- Перемещение по оси Y,мм
- 300
- Перемещение по оси Z,мм
- 300
- Размеры рабочего стола
- 600х400 мм
- Дистанция от стола до патрона
- 300-600 мм
- Бренд
- Abamet.ru
- Вид номенклатуры
- Копировально-прошивные станки
Технические характеристики
Технические характеристики




Тип обработки
- Объёмная электроэрозионная прошивка сложных пространственных форм с наложением орбитального движения на вектор перемещения, одновременная 3-х (4) координатная обработка, прошивка глубоких узких пазов, контурная обработка, выхаживание и полировка поверхности. -
Назначение и основные особенности
- Станок предназначен для изготовления пресс-форм и деталей штампов (объемных матриц, вставок и пуансонов), деталей различного функционального назначения, обработки отверстий, пазов и каналов сложной конфигурации в деталях из различных токопроводящих материалов, в том числе из труднообрабатываемых: инструментальной стали высокой твердости, нержавеющих сталей, твердых сплавов, сплавов алюминия, меди и титана. Станок оборудован мощным генератором импульсов, на базе силовых транзисторов, с цифровым управлением для оптимизации и адаптации параметров импульса к условиям обработки. В базовую комплектацию включены: система высокоскоростного отвода электрода, для обработки глубоких и узких пазов и отверстий без промывки, интеллектуальная экспертная система программирования с базой данных режимов обработки для различных материалов, автоматически циклы привязки заготовки и электрода. Для расширения функционала и автоматизации процесса обработки, станок дополнительно может комплектоваться встроенной поворотной осью С, магазином электродов, пневматическим патроном крепления EROWA/3R -
Конструкция
- Чугунная литая станина с неподвижным рабочим столом, по станине перемещается подвижная каретки X/Y, на каретке подвижная колона оси Z. Жесткая система линейных призматических направляющих подвижной каретки X/Y без промежуточных звеньев. Преднатянутые ШВП с непосредственной передачей момента от серводвигателей переменного тока. Лазерная калибровка по осям X/Y/Z. Лифтовая дверь рабочей ванны, с ручным открытие/закрытием. -
Конструкция
- Чугунная литая станина С образной конструкции с подвижным рабочим столом, по основанию станины перемещаются каретки осей X/Y, по колоне каретка оси Z. Жесткая система линейных призматических направляющих осей X/Y/Z без промежуточных звеньев. По осям XYZ преднатянутые ШВП с непосредственной передачей момента от серводвигателей переменного тока (опционально по оси Z плоский линейный двигатель). Лазерная калибровка по осям X/Y/Z. Централизованная автоматическая система смазки. Лифтовая ручная дверь рабочей ванны. Мощный насос для быстрого наполнения ванны. Система контроля температуры станины с компрессорным агрегатом охлаждения диэлектрической жидкости. -
Конструкция
- Чугунная литая станина с неподвижным рабочим столом, по станине перемещается подвижная каретки X/Y, на каретке подвижная колона оси Z. Жесткая система линейных призматических направляющих подвижной каретки X/Y/Z без промежуточных звеньев. По осям XYZ преднатянутые ШВП с непосредственной передачей момента от серводвигателей переменного тока. Лазерная калибровка по осям X/Y/Z. Централизованная автоматическая система смазки. Лифтовая дверь рабочей ванны, с автоматическим открытием-закрытием. Мощный насос для быстрого наполнения ванны. Двухконтурная система температурной синхронизации станины станка и шпинделя оси Z с компрессорным агрегатом охлаждения диэлектрической жидкости. -
Конструкция
- Чугунная литая станина с неподвижным рабочим столом, по станине перемещается подвижная каретки X/Y, на каретке подвижная колона оси Z. Жесткая система линейных призматических направляющих подвижной каретки X/Y/Z без промежуточных звеньев. По осям XYZ преднатянутые ШВП с непосредственной передачей момента от серводвигателей переменного тока (опционально по оси Z плоский линейный двигатель). Лазерная калибровка по осям X/Y/Z. Централизованная автоматическая система смазки. Лифтовая автоматическая 4-х сторонняя рабочая ванна. Мощный насос для быстрого наполнения ванны. Двухконтурная система температурной синхронизации станины станка и шпинделя оси Z с компрессорным агрегатом охлаждения диэлектрической жидкости. -
Конструкция
- Станок спроектирован для обработки крупногабаритных деталей c одновременным использованием четырех шпинделей, на каждом из которых установлена подэлектродная плита с Т-образными пазами для закрепления электрода или другой, опциональной системы крепления электрода (маятниковый патрон, патрон EROWA/3R). В центре установки большая рабочая ванна с неподвижным рабочим столом и двумя лифтовыми дверями, с ручным открытием-закрытием. С двух сторон рабочей ванны располагается чугунная (HT300) литая станина, по которой перемещаются две подвижные каретки X/Y, на каретке подвижный шпиндельный узел оси Z. Жесткая система линейных призматических направляющих подвижной каретки X/Y без промежуточных звеньев. Преднатянутые ШВП с непосредственной передачей момента от серводвигателей переменного тока. Лазерная калибровка по осям X/Y/Z. Централизованная автоматическая система смазки. Перемещение каждой кареткой со шпиндельным узлом (оси XYZ), а также управление генератором умпульсов осуществляется собственной систему ЧПУ. Минимальное расстояние между центрами шпиндельных узлов составляет 600 мм, которое контролируется системами ЧПУ. -

Параметры рабочей зоны
- Перемещения по осям XYZ, мм - 450х300х300
- Размеры рабочего стола, мм - 600х400 (гранитный)
- Размер рабочей ванны, мм - 900х640х360
- Максимальный вес обрабатываемой детали, кг - 800
- Максимальный вес электрода (на шпинделе/в патроне оси "С"/АТС), кг - 50/10/5 (Ось С и ATC опции)
- Расстояние от стола до торца шпинделя мин-макс, мм - 300-600
- Максимальный уровень диэлектрика, мм - 240 над плоскостью стола (ручная установка уровня)
Основные технологические параметры обработки
- Макс. рабочий ток, А - 50 (100 опция)
- Максимальная скорость съема (Графит-сталь, с принудительной промывкой), мм3/мин - 500 (800)
- Минимальный износ электрода, % - 0,1
- Наилучшая шероховатость, Ra, мкм - 0,15
- Обрабатываемые материалы (стандарт) - Сталь (конструкционная, инструментальная, нержавеющая), твердый сплав, алюминий,медь
- Материал электрода (стандарт) - Медь, графит, медь-вольфрам
Параметры подключения и установки
- - Установка состоит из трех основных модулей: станок, электрошкаф, диэлектрический агрегат и консоль ЧПУ. Станок устанавливается на 4 опоры, которые входят в комплект поставки. Диэлектрический агрегат и электрошкаф, для удобства обслуживания, имеют колеса со стопорами. Специального фундамента не требуется, достаточно 150-300 мм промышленного армированного бетонного пола. Наклон пола должен быть в пределах 6/1000
- Электропитание - 3х400 В +\- 10% переменного тока, 50 Гц
- Полная подключаемая электрическая мощность, кВА - 13 (22)
- Влажность в помещении, % - 30÷80
- Рекомендованные значения для допустимой вибрации пола - максимальная амплитуда 5 мкм при 10 до 20 Гц
- Оптимальная температура для функционирования оборудования, град. С - 20+/-3,0
- Температурный диапазон для функционирования оборудования, град. С - 20+/-15,0
- Скорость движения воздуха в помещении, м /с - максимально 0,5
- Требования к сжатому воздуху, при установке опций С оси и ATC, бар - 5,5-7,5, расход 45 лит/мин
- Габаритные размеры установки (ДхШхВ), мм - 2100x2100x2500
- Вес станка, ориентировочно, кг - 3000
- Габаритные размеры станка, мм - 1400х1430х2500
- Габаритные размеры электрошкафа, мм - 536х1100х1844
- Габаритные размеры диэлектрического бака, мм - 1230х1115х1121
- Объем диэлектрической жидкости при первичной заправке, л - 550
Краткое описание основных узлов и агрегатов
- Система управления
- Тип - 64 битная, мультипроцессорная на базе промышленного персонального компьютера (IPC)
- Операционная система - Windows 7
- Тип пользовательского интерфейса - Графический многоязычный ( в том числе английский и русский)
- Тип монитора для отображения информации - Цветная сенсорная графическая панель 15” LED
- Жесткий диск, ГБ - 32, SSD
- Тип интерфейса для подключения съемных носителей - USB/LAN
- Устройства ввода - Клавиатура, тачскрин
- Количество управляемых осей - 3 (5 опционально), серводвигатели
- Минимальный шаг осевых подач (мм) - 0,001
- Интерполяция - линейная, круговая (спиральная, с использованием оси "С")
- Команды управляющей программы - Стандартные ISO коды
- Команды позиционирования - Абсолютные/относительные
- Cкорость перемещений осей XYZ (м/мин) - 0,1-1,8
- Макс скорость отвода электрода (релаксаций) оси Z , м/мин - 10
- Допуск на точность позиционирования, мм - ≤±0,006 (на всей дистанции рабочего хода)
- Повторяемость, мм - ≤±0,003
- Генератор импульсов
- Тип - ЧПУ управляемый, на базе силовых транзисторов
- Макс. рабочий ток (А) - 50 (100А-опция)
- Диэлектрический агрегат
- Объем резервуара (лит) - 520
- Степень фильтрации диэлектрика, мкм - 5
- Количество фильтров, шт. - 1
- Рекомендуемый диэлектрик - Advacut E2/D2, Blasospark GT 250(Blaser), IonoPlus(Oel-Held)
Системы безопасности
- Рабочая ванна оснащена датчиками уровня диэлектрика и температуры, которые дают команду на остановку обработки в случае падения уровня жидкости ниже установленного и при отклонении температуры диэлектрика выше допустимой.
- Функция защиты по касанию в случае соударенья при движении по осям.
- Система пожаротушения (без баллона с углекислотой, дополнительная к основной, которая будет использоваться на месте эксплуатации оборудования: категория помещения В4 с минимальной удельной пожарной нагрузкой (1-180 МДж/м2). Помещение может не считаться пожароопасным, если нагрузка распределена редко, не более 10 м² на участке. Использование диэлектрической жидкости с температурой вспышки свыше 100 град. С, позволяет снизить категорию пожароопасности ).
- Электронные блокировки не позволяют запустить цикл обработки при открытой рабочей зоне и автоматически останавливают процесс при открытии дверей.
- Мониторинг процесса обработки и автоматическое прекращающие работы при коротком замыкании или выхода за допустимые параметры, чтобы избежать повреждения электрода и заготовки.
Основные функции системы управления
- Автоматические измерительные циклы для базирования заготовок и электродов, включая циклы привязки по референсной сфере.
- Система компенсаций измеренных смещений электрода по осям XYZ
- Автоматизированная система подготовки управляющих программ обработки (Экспертная система+AUTO2)
- Оптимизация и адаптация параметров импульса к условиям обработки
- Контроль тока в зависимости от площади обработки
- Высокоскоростной отвод электрода, для обработки глубоких и узких пазов и отверстий без промывки
- Защита от короткого замыкания и возникновения дуги, для обеспечивающее равномерности поверхности и исключения прижогов
- Комплект орбитальных циклов обработки (2D и 3D) в плоскостях XY, XZ, YZ и круговая или квадратная орбита при векторной обработке
- Модуль полировки стали и выхаживания твердого сплава
- Разворот рабочей системы координат и орбитальных движений (G126)
- Измерение и компенсация смещения при развороте электрода (для одного электрода)
Базовая комплектация
- Генератор рабочих импульсов на базе силовых транзисторов, 50А -
- Серводвигатели и привода Panasonic, оси XY - 1,0 кВт -
- Диэлектрический агрегат с системой фильтрации, насосами прокачки, циркуляции и наполнения рабочей ванны -
- Линейные направляющие и ШВП производства HIWIN (Тайвань) -
- Система охлаждения шпиндельного узла с теплообменником -
- Компрессорный агрегат охлаждения диэлектрика -
- Автоматическая централизованная система смазки -
- Ручная лифтовая дверь рабочей ванны -
- Автоматическая лифтовая дверь рабочей ванны -
- Насос увеличенной мощности для быстрого наполнения рабочей ванны -
- Пульт дистанционного управления -
- LED освещение рабочей зоны -
- Ручной регулируемый патрон зажима электродов (патрон крепления EROWA или 3R -опции) с трехкулачковым патроном -
- Магнитная плита 400х200 мм с низким магнитным полем -
- Референсные сферы, 2 шт. -
- Индикация состояния станка (cветодиодное, 3 цвета, на крышке оси Z) -
- Экспортная морская упаковка -
- Сервисный пакет, который включает: комплект монтажного инструмента (отвертки, ключи), комплект крепежной оснастки (прихваты, винты, упоры), комплект принадлежностей для организации прокачки (магнитные держатели и гибкие патрубки), фильтры очитски диэлектрика, опоры станка -
- Инструкция по эксплуатации в электронном виде -
Планировка станка
Планировка станка DA45T
Планировка станка DE106
Планировка станка DE1280-4H
Планировка станка DA64SL
Планировка станка DE75
Система вытяжки паров и дыма, диэлектрик и инструментальное оснащение, совместимое с EROWA/3R, в базовую комплектацию станка не входят
Отзывы
Чтобы оставить отзыв, необходимо авторизоваться
Популярное оборудование данного типа


от 254 668,16 BYN Цена с НДС
DA45SLПод заказ
Прецизионный электроэрозионный прошивной станок c ЧПУ DA45SL


от 309 239,92 BYN Цена с НДС
DA65SLПод заказ
Прецизионный электроэрозионный прошивной станок c ЧПУ DA65SL